
Жидкая холодная плита
Услуги
Как выбрать подходящие пластины жидкостного охлаждения для вашего проекта, зависит от мощности нагрева чипа, а также соответствующего размера, процесса изготовления и материала. Это все проектные решения системного уровня. Возможно, мы являемся поставщиком системного проектирования для области охлаждения, которая вам просто необходима.

Медь, сваренная трением с перемешиванием
жидкая холодная плита

Жидкостная охлаждающая пластина из алюминиевого материала
Что такое холодная пластина для сварки трением с перемешиванием?
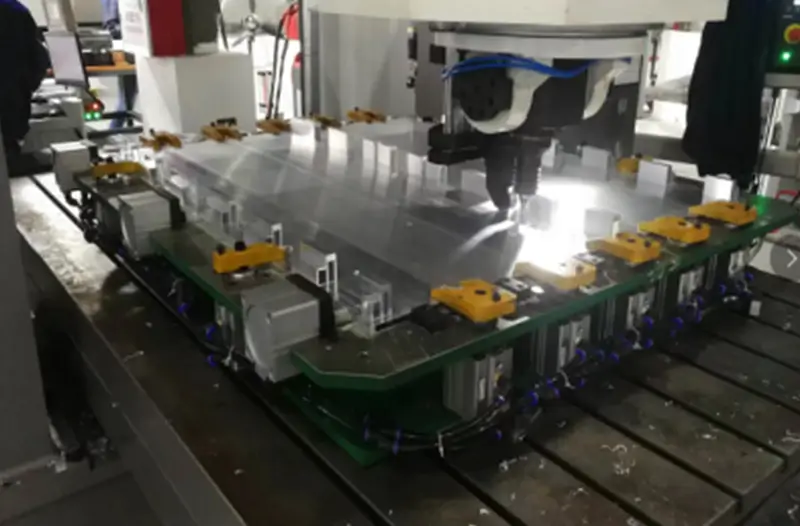
Очень высокая надежность процесса производства пластин с жидкостным охлаждением, процесс сварки трением с перемешиванием, его стабильный процесс, высокая эффективность производства, это лучший выбор для производства мощных решений для охлаждения чипсетов. Метод сварки трением с перемешиванием аналогичен обычному трению. сварка. Сварка трением с перемешиванием также использует тепло трения и тепло пластической деформации в качестве источников сварочного тепла. Разница в том, что при сварке трением с перемешиванием в соединение заготовки вставляется сварочный штифт, цилиндр или другая форма (например, цилиндр с резьбой). Штифт притирается к сварочному материалу при вращении сварочной головки на высокой скорости. Материал в месте соединения нагревается и размягчается. В то же время трение материала перемешивают для завершения сварки. Процесс сварки показан на рисунке. В процессе сварки заготовка должна быть жестко закреплена на задней площадке, сторона сварочной головки вращается с большой скоростью, а стыки вдоль заготовки перемещаются относительно заготовки. Выступающая часть сварочной головки вводится внутрь материала для трения и перемешивания. Плечо сварочной головки и трение поверхности заготовки генерируют тепло и используются для предотвращения перелива материала в пластическом состоянии и могут играть роль удаления оксидной пленки на поверхности.
В процессе сварки игла для перемешивания входит в соединение заготовки при вращении, тепло трения между вращающейся перемешивающей головкой (в основном плечом вала) и заготовкой, так что материал перед сварочной головкой имеет сильную пластическую деформацию, и затем при движении сварочной головки высокопластическая деформация материала постепенно откладывается в задней части перемешивающей головки, образуя таким образом сварной шов трением с перемешиванием. Требования к оборудованию для сварки трением с перемешиванием не высоки, наиболее основными требованиями являются вращательное движение сварочной головки и относительное движение заготовки, даже фрезерный станок может просто удовлетворить требования стыковой сварки небольших пластин. Но жесткость сварочного оборудования и приспособлений чрезвычайно важна. Смесительная головка обычно изготавливается из инструментальной стали, а длина сварочной головки обычно немного короче требуемой глубины сварки. Следует отметить, что на конце сварного шва трением с перемешиванием остается замочная скважина. Обычно замочную скважину можно отрезать или заклеить другими методами сварки. Для решения проблемы замочной скважины была успешно разработана телескопическая смесительная головка, которая не покидает замочную скважину после сварки. Движение межфазных атомов в процессе трения-перемешивания все еще находится на стадии исследования.
На что следует обратить внимание инженерам, когда
Проектирование пластин с жидкостным охлаждением?
Когда инженеры проектируют схемы охлаждения, они обычно имеют несколько вариантов рассеивания тепла. Если инженер определил схему проектирования пластины жидкостного охлаждения, ему необходимо обратить внимание на следующие вопросы:
-Материал: В качестве материала для жидкостного охлаждения можно использовать медь C1100 или алюминий 6063/6061/1100 и ADC12. Следует отметить, что медь и алюминий не могут быть смешаны и сварены вместе из-за свойств материалов. Например, при проектировании схемы жидкостного охлаждения обычно выбирают алюминий 6063 в качестве основания охлаждающей пластины и используют алюминиевый 1100 в качестве крышки. Основная причина заключается в том, что толщину алюминиевой крышки можно свободно выбирать, например, 4, 5, 6 мм; выбор алюминия 6063 в качестве крышки повлечет за собой затраты на пресс-формы и однородность материала, что увеличит сложности с закупкой и повлияет на сроки поставки.
- Отделка: Поверхность охлаждающей пластины может быть покрыта маслом или порошком методом распыления, а также хроматным покрытием. Конечно, иногда требуется специальная обработка поверхности охлаждающей пластины, например, никелирование для предотвращения окисления. Каналы охлаждающей пластины необходимо анодировать, чтобы предотвратить окисление жидкости в них. Образующийся оксид будет блокировать циркуляционную систему водяного насоса. Конечно, необходимы регулярное техническое обслуживание и очистка. В то же время, использование экологически чистых или некоррозионных жидкостей также является важным фактором. Теоретически, чистая вода — лучший выбор. Конечно, учитывая проблему замерзания жидкости, обычное решение — добавление соответствующего хладагента для предотвращения этой проблемы.
-Технологический процесс: Благодаря тому, что при сварке трением с перемешиванием тепло под действием механической силы генерируется для сварки изделий, не требуется добавление проволоки, сварка алюминиевых сплавов не сопровождается образованием оксидной пленки, не требуется защитный газ, что обеспечивает низкую стоимость; процесс сварки безопасен, не загрязняет окружающую среду, не дымит, не излучает радиацию и т. д.
Как мы производим пластины жидкостного охлаждения для Процесс сварки трением с перемешиванием?
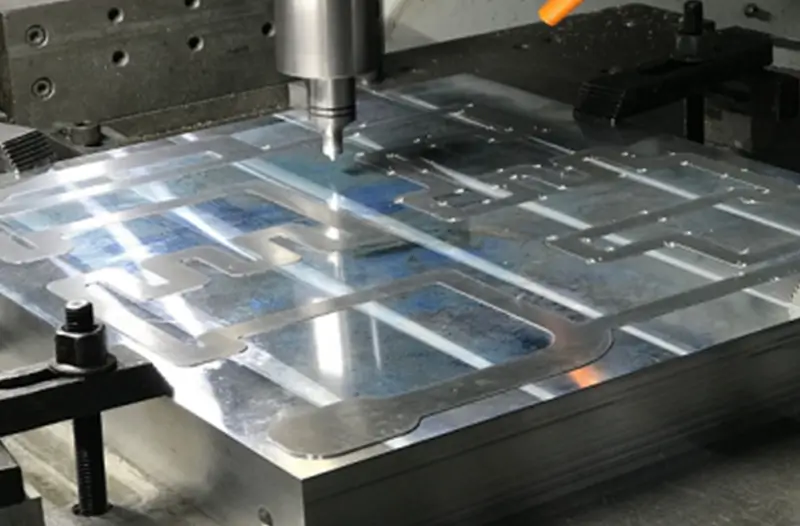
Из-за сил механической обработки мы обычно обрабатываем нижнюю пластину холодной плиты, толщина которой обычно превышает 12 мм. Разумеется, эта толщина зависит от мощности нагрева и размера охлаждаемой жидкостью пластины. Из-за свойств материала и снятия напряжений после обработки пластина с жидкостным охлаждением деформируется, поэтому толщина очень важна.
Затем, исходя из положения источника тепла, обрабатываются подходящие микроканалы, а именно микроканалы. Характеристики этих каналов зависят от плотности мощности реального работающего чипа. Например, для небольших и мощных чипов требуются очень плотные микроканалы, которые могут обмениваться большим количеством тепла с жидкостью. Например, использование процесса лопастных ребер, обработки на станке с ЧПУ и других методов может завершить обработку особенностей микроканалов холодной пластины.
Таким образом, этот тип холодильной пластины состоит из двух частей: одна — нижняя пластина холодильной пластины, а другая — крышка. Существует также очень важная особенность канала потока холодной пластины, которая заключается в том, чтобы придать выпуклую форму, то есть край канала потока необходимо зарезервировать для изменения.

Как проверить герметичность холодной пластины?
Надежность охлаждающей пластины является очень важным параметром оценки всех свойств продукта. Обычно рабочее давление водяного насоса или циркуляционной системы клиента составляет около 0.2-1.0 МПа. Поэтому при испытании холодной пластины нам сначала необходимо очистить проточный канал холодной пластины водой с температурой 80 градусов Цельсия, чтобы предотвратить попадание масляных пятен и алюминиевой обрезки в циркуляционную систему охлаждения.
Затем поместите очищенную холодную пластину на испытательную платформу. В настоящее время мы можем соединить вход и выход холодной пластины через давление воздуха 1.5 МПа, чтобы гарантировать, что давление воздуха полностью заполняется в закрытом канале циркуляционного потока. Время выдержки давления обычно составляет 5-20 минут, в зависимости от потребностей клиента и реальных условий применения. Обычно мы проводим 10-минутный тест на выдерживание давления, чтобы определить наличие утечек.
После завершения испытания на поддержание давления мы перейдем к следующему этапу тестирования сопротивления потоку, что также очень важно, поскольку мы проанализируем его с помощью программного обеспечения для моделирования в процессе проектирования, чтобы получить теоретический параметр сопротивления потоку, который необходимо сопоставить с водой. Насос и система циркуляции, используемые заказчиком во время. Добавление чрезмерного сопротивления потоку увеличит нагрузочную способность водяного насоса, и мы также отметим, что, если во время обработки внутри канала потока присутствуют примеси или остатки алюминиевой резки, мы можем выбрать эту неквалифицированную холодную пластину путем сравнения данных.

Испытание на удержание давления воздуха

Испытание на сопротивление потоку

Тест на утечку гелия
Как помочь клиентам спроектировать плиту для охлаждения жидкости?
Анализ термического моделирования — очень важный процесс, особенно для новых дизайнерских проектов. Анализ моделирования на ранней стадии может сократить цикл разработки продукта и сэкономить затраты. Обычно мы сообщаем нашим клиентам, нужно ли им предоставить решение для термического анализа. Если у клиентов нет проектных способностей, мы обычно бесплатно разрабатываем для них оптимальное решение, что может сэкономить им время и затраты на разработку. Вообще говоря, это может сэкономить 30% времени разработки продукта и 50% затрат на исследования и разработки. Обычно нам нужны следующие параметры, чтобы помочь клиентам в проведении термического анализа:
-Размер:
В зависимости от размера шкафа клиента предоставьте нам идеальный размер платы жидкостного охлаждения. Например, длина, ширина и высота платы жидкостного охлаждения составляют 200x200x15 мм соответственно.
-Материал:
Каковы требования к материалу холодной пластины, например, алюминию или меди? Как правило, мы больше других выбираем алюминий, учитывая не только стоимость, но и вес. Конечно, есть и важный вопрос, который следует учитывать, например, вопрос предотвращения коррозии. В настоящее время необходимо учитывать материалы из меди или нержавеющей стали, обычно холодные пластины из нержавеющей стали. Мы предлагаем использовать трубы из нержавеющей стали для вдавливания в алюминиевые пластины для изготовления трубчатых пластин жидкостного охлаждения.
-Тепловая мощность:
Нам нужна тепловая мощность чипа заказчика, а также положение на печатной плате, соответствующее положению на нашей пластине с жидкостным охлаждением. Основываясь на размере и положении этого чипа, мы разработаем подробные каналы потока и микроканалы. Когда плотность мощности высока, мы рассмотрим возможность создания микроканалов с локальным шифрованием.
-Температура окружающей среды:
Нам необходимо знать температуру рабочей среды этого продукта, чтобы настроить его для работы в нашем программном обеспечении. Обычно мы устанавливаем температуру около 35 или 45 градусов по Цельсию. Разумеется, если мы сталкиваемся с источником накачки лазерного модуля, мы устанавливаем температуру окружающей среды 25 градусов Цельсия, в зависимости от требований заказчика.
Температура и расход жидкости на входе:
Этот параметр используется для установки температуры жидкости на входе, а затем на основе скорости потока мы устанавливаем скорость потока так, чтобы мы могли видеть векторное облако напора скорости потока жидкости и давления по всему модулю. На основе этих поверхностей мы дополнительно оптимизируем, например, регулируем положение, ширину, глубину и другие аспекты канала потока для достижения оптимального эффекта теплопередачи.


Как контролировать качество нашей продукции:
В Kenfatech мы уделяем первоочередное внимание качеству. Наши комплексные меры контроля качества обеспечивают надежность и долговечность нашей продукции. Каждая охлаждающая жидкость пластина проходит строгие испытания на тепловые характеристики, структурную целостность и герметичность, чтобы соответствовать нашим высоким стандартам. Наша команда экспертов тщательно изучает каждый этап проектирования, разработки и производственного процесса, гарантируя, что каждый продукт, покидающий наше предприятие, является свидетельством нашего стремления к совершенству.
Мы понимаем, что проблемы с качеством продукции и задержки поставок являются распространенными проблемами в нашей отрасли. Поэтому мы внедрили строгие протоколы управления производством и надежную стратегию цепочки поставок для смягчения этих проблем. Синхронизируя наши производственные графики с графиками наших клиентов, мы обеспечиваем своевременную доставку продукции без ущерба для качества. Выбирайте Kenfatech, где мы сочетаем безупречное качество с пунктуальной доставкой, обеспечивая вам бесперебойное обслуживание и душевное спокойствие.
В то же время мы также ценим отзывы клиентов, например о проблемах, обнаруженных во время использования и установки продуктов, которые можно передать нашему бизнесу и персоналу послепродажного обслуживания. Наши регулярные встречи по качеству по средам будут сосредоточены на обсуждении этих проблем, чтобы предотвратить их появление в будущем. Конечно, с точки зрения улучшения и стабильности процессов мы часто совершенствуемся. Целью обновления и модернизации программного обеспечения для машинного оборудования является обеспечение надежности и стабильности нашей продукции без каких-либо проблем с качеством.

Почему стоит выбрать жидкостную холодную пластину Kenfatech?
Опыт проектирования и разработки
Компетенция нашей команды в создании индивидуальных решений для охлаждающих пластин для жидкостей отличает нас. Мы используем наше глубокое понимание тепловой динамики для разработки продуктов, отвечающих вашим конкретным потребностям.
Гарантия качества
Мы реализуем строгие меры контроля качества, гарантируя надежность и долговечность нашей продукции. Наши жидкостные охлаждающие пластины выдерживают испытание временем, обеспечивая надежное решение для ваших потребностей в охлаждении.
Широкий ассортимент продукции
От FSW до пластин для пайки, экструзии и жидкостных холодных медных трубок — мы предлагаем разнообразный ассортимент продукции, подходящий для различных промышленных применений и плотностей мощности.
Своевременная доставка
Мы понимаем важность времени в бизнесе. Наши эффективные протоколы управления производством гарантируют, что мы поставляем высококачественную продукцию именно тогда, когда она вам нужна.
Служба поддержки
Наши обязательства выходят за рамки доставки продукции. Мы обеспечиваем исключительную поддержку клиентов, помогая вам на каждом этапе вашего путешествия с нами. поставлять высококачественную продукцию именно тогда, когда она вам нужна.
Послужной список
Наш опыт успешного сотрудничества в различных отраслях говорит о многом. Компании по всему миру доверяют Kenfatech предоставить им первоклассные решения по управлению температурным режимом.
Стандартные размеры спецификации следующие:
YВы можете нажать на номер детали ниже, чтобы просмотреть подробную страницу, а наши чертежи доступны для загрузки.
(Длина X Ширина X Высота, мм)
| Номер детали | Размер (мм) | Материал | Рисование |
| KF-CP-18-F001 | 202X130X20 т | алюминий | Детальная информация |
| KF-CP-18-F002 | 198x147x20т | алюминий | Детальная информация |
| KF-CP-18-F003 | 162x136x20т | алюминий | Детальная информация |
| KF-CP-18-F004 | 162x147x20т | алюминий | Детальная информация |
| KF-CP-18-F005 | 162x172x20т | алюминий | Детальная информация |
| KF-CP-18-F006 | 100x100x19т | алюминий | Детальная информация |
| KF-CP-18-F007 | 80x170x19т | алюминий | Детальная информация |
| KF-CP-18-F008 | 120x120x19т | алюминий | Детальная информация |
| КФ-CP-18F009 | 140x300x19т | алюминий | Детальная информация |
| KF-CP-18-F010 | 150x170x19т | алюминий | Детальная информация |
| KF-CP-18-F011 | 150x230x19т | алюминий | Детальная информация |
| KF-CP-18-F012 | 170x170x19т | алюминий | Детальная информация |
| KF-CP-18-F013 | 230x230x22т | алюминий | Детальная информация |
| KF-CP-18-F014 | 300x300x22т | алюминий | Детальная информация |
| Примечание: 1. Алюминий, медь и нержавеющая сталь могут быть заменены в зависимости от конкретных требований. | |||
| 2. Требования к обработке поверхности могут быть изменены. | |||
| 3. Производственный цикл образцов составляет две недели. | |||