
Производство холодных пластин для пайки жидкими припоями
Пайка – это использование в качестве присадочного металла металла с более низкой температурой плавления, чем у основного металла, после нагрева присадочный металл плавится, припой не плавится, применение жидкого присадочного металла смачивает основной металл, заполняет шовный зазор и Диффундирует с основным металлом, припой прочно соединяется между собой.


Что такое холодная пластина для пайки жидкостью?
Наши холодные пластины для пайки жидкостью обеспечивают исключительную структурную целостность и герметичность. Используя высокоточный процесс пайки, мы обеспечиваем оптимальные тепловые характеристики, предоставляя надежное решение для применений с высоким тепловым потоком. Эти пластины выдерживают суровые условия, что делает их надежным выбором в таких отраслях, как автомобилестроение и телекоммуникации.
Пластина жидкостного охлаждения этого процесса обычно используется в компьютерных серверах, облачных вычислениях и других чипах, требующих рассеивания тепла с высокой плотностью. Его самым большим преимуществом является то, что он может использовать микроканалы для обмена большим количеством тепла.
При пайке используется сплав с температурой плавления ниже, чем у основного металла, в качестве припоя, при нагреве припой плавится и за счет смачивания и капиллярного действия заполняется и удерживается в зазоре соединения, а основной металл находится в твердом состоянии, полагаясь на взаимная диффузия между жидким присадочным металлом и твердым основным металлом для образования паяных соединений. Этот тип пластин с жидкостным охлаждением обычно используется для холодных пластин серверных процессоров, производства всех алюминиевых пластин с жидкостным охлаждением, всех медных пластин с жидкостным охлаждением и т. д.
Что такое холодная пластина для пайки жидкостью?
Пайка — это соединение металла с металлом, полученное при высокой температуре в контролируемой атмосфере с наполнителем из алюминиевого сплава. Соединяет различные металлы, такие как алюминий, медь, нержавеющую сталь, титан. Клеевое соединение имеет среднюю толщину смолы 0.1 мм и термическое сопротивление 100 °C мм²/Вт. Паяное соединение (справа) имеет среднюю толщину алюминия 0.03 мм и термическое сопротивление 0.1 °C мм²/Вт.
Испытание на выдергивание припаянного ребра толщиной 1.0 мм и длиной 10 мм достигло предела машины в 1000 Н без вытягивания ребра. Мы получили механическое сопротивление выше 100 Н/мм2, что близко к пределу механического сопротивления алюминия. сила. Соединение упругое и гарантирует свою прочность от –40°С до +300°С. На сустав не влияют термические циклы или удары. Благодаря ограниченному весу ребер паяные соединения выдерживают удары и вибрации весом более 1000 г.


Принцип сварки процесса пайки
Принцип сварки процесса пайки. Смесь фторалюминатов калия
– KAlF4 (70–80%) / K2AlF5·H2O и K2AlF5 (20–30%) Диапазон температур плавления 565–572 °C
– Ниже м.п. присадочного металла (577°C) - Гранулометрический состав для влажного нанесения x50: 2
– 6 мкм – Хорошие характеристики суспензии для сухого нанесения x50: 3.5–25 мкм.
Хорошие свойства псевдоожижения и адгезии. Негигроскопичен
– Флюс не притягивает и не впитывает влагу
- Неопределенный срок годности.
Неагрессивен к алюминию.
– Растворимость 0.15–0.45%
– Отсутствие химической реакции с водой
- Неопределенный срок годности


Какова блок-схема холодной пластины для пайки жидкостью?
При изготовлении паяного изделия первым делом необходимо выполнить обезжиривание и обезжиривание поверхности изделия, а также подготовку компонентов материала одновременно. Нанесите паяльный флюс и свинцовую пасту, содержащую 15-30% серебра, на нижнюю часть изделия. алюминиевая или медная пластина, которая является местом сварки изготавливаемой пластины с жидкостным охлаждением или радиатора.
После приготовления запекайте в духовке 30 минут, чтобы удалить влагу и сохранить сухость. Затем поместите в вакуумную печь под защиту газообразного азота, без кислорода внутри вакуумной камеры, который может легко окислить поверхность изделия и вызвать возникновение паяных соединений.
Завершающий процесс – охлаждение, после чего следует обработка на станке с ЧПУ необходимых размеров. Если это пластина с жидкостным охлаждением, необходимо также рентгеновское сканирование, чтобы проверить, нет ли ложной пайки во внутреннем канале потока. Конечно, испытание под давлением также можно использовать для определения наличия утечек.
Пластина жидкостного охлаждения для пайки, используемая для охлаждения аккумуляторных блоков.
Процесс пайки может использоваться для изготовления жидкостных охлаждающих пластин для батарей . С развитием новых источников энергии все больше батарейных блоков нуждаются в решении проблемы значительного тепловыделения. В этом случае пайка позволяет изготавливать крупногабаритные жидкостные охлаждающие пластины, обычно путем штамповки большой площади листового металла с вогнутыми и выпуклыми каналами для воды посередине. Однако это изделие, как правило, изготавливается из материала 3003, собирается и помещается в вакуумную печь для пайки. Таким образом, два компонента могут быть сварены вместе, что обеспечивает высокую надежность. В настоящее время этот процесс широко используется.
Аккумуляторы электромобилей и накопители энергии нуждаются в стабильной и надежной работе в процессе выработки фотоэлектрической энергии, поэтому необходима надежная система охлаждения. Таким образом, пластина с жидкостным охлаждением в процессе пайки является первым шагом в этой системе охлаждения.

Паяльная пластина жидкостного охлаждения, используемая в вычислительных центрах обработки данных
Жидкостная охлаждающая пластина для вычислительных центров . Для охлаждения процессоров и видеокарт можно использовать процесс пайки. В таких централизованных вычислительных центрах очень высокое энергопотребление, и требования к системе охлаждения в целом очень высоки, поэтому обычно требуется решение проблемы с помощью жидкостной охлаждающей пластины на системном уровне.
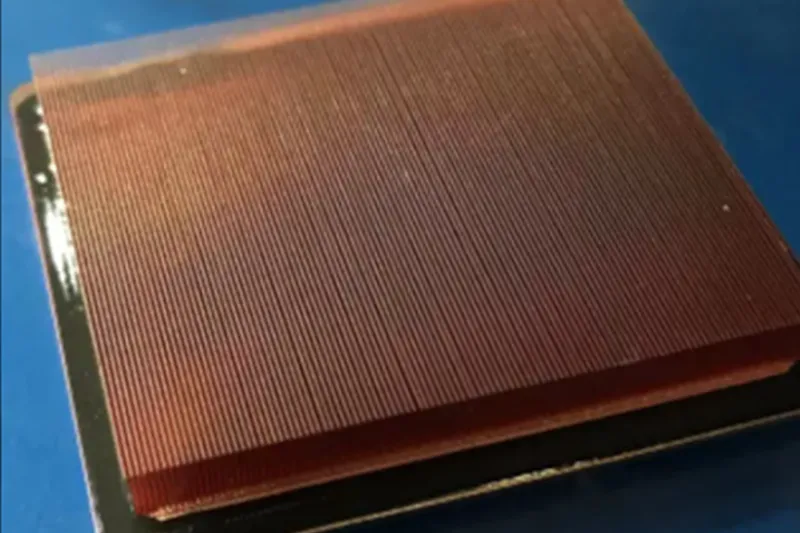
Процессор CUP в центре обработки данных работает очень быстро и обладает очень высокой удельной мощностью. Традиционные системы воздушного охлаждения не могут удовлетворить его потребности в охлаждении. Мы используем технологию изготовления пластинчатых микроканалов с жидкостным охлаждением, обладающих очень высокой плотностью теплообмена. Как правило, толщина и расстояние между ребрами в 0.2 мм позволяют эффективно преобразовывать большое количество тепла в процессоре CUP. Поэтому этот тип пластинчатой конструкции с жидкостным охлаждением состоит из двух частей: нижней пластины и верхней пластины микроканала с изготовленными ребрами.


Контроль качества нашей охлаждающей пластины для пайки?
Мы ставим качество превыше всего. Наши комплексные меры контроля качества обеспечивают надежность и долговечность нашей продукции. Каждая пластина жидкостного охлаждения проходит строгие испытания на тепловые характеристики, структурную целостность и герметичность, чтобы соответствовать нашим высоким стандартам. Наша команда экспертов тщательно изучает каждый этап проектирования, разработки и производственного процесса, гарантируя, что каждый продукт, покидающий наше предприятие, является свидетельством нашего стремления к совершенству.
Мы понимаем, что проблемы с качеством продукции и задержки поставок являются распространенными проблемами в нашей отрасли. Поэтому мы внедрили строгие протоколы управления производством и надежную стратегию цепочки поставок для смягчения этих проблем. Синхронизируя наши производственные графики с графиками наших клиентов, мы обеспечиваем своевременную доставку продукции без ущерба для качества. Выбирайте Kenfatech, где мы сочетаем безупречное качество с пунктуальной доставкой, обеспечивая вам бесперебойное обслуживание и душевное спокойствие.
