
Жидкостная холодная плита процесса экструзии
Пластина жидкостного охлаждения процесса экструзии используется для модульных батарей высокой мощности или силовых батарей. Эффективность пластины с жидкостным охлаждением очень высока, а стоимость низкая. Длина пластины жидкостного охлаждения может быть около 2500 мм.
Что такое литой радиатор?
Радиатор, отлитый под давлением, представляет собой современное и эффективное решение для рассеивания тепла. Используя процесс литья под давлением, ADC12 можно использовать в качестве основного сырья для формирования сложной и изысканной конструкции радиатора. Суть этого процесса заключается в том, чтобы впрыскивать расплавленный металл в высокоточные формы, быстро охлаждать и затвердевать под высоким давлением, образуя прочный и цельный продукт. Этот тип радиатора обладает превосходной теплопроводностью, эффективно передавая тепло, вырабатываемое оборудованием, поверхность радиатора, тем самым достигается быстрый отвод тепла.
В то же время процесс литья под давлением делает изделие очень плотным и точным, обеспечивая стабильность и долговечность радиатора. Точное литье не только обеспечивает качество продукта, но и улучшает внешний вид радиатора. более модно. Легкая конструкция не только облегчает процесс установки, но также снижает общий вес оборудования и повышает его портативность. В целом, радиатор для процесса литья под давлением стал идеальным решением для отвода тепла в различных сценариях применения благодаря передовой технологии производства.


Каковы характеристики экструзионной жидкостной холодной плиты?
1. Материал холодной пластины обычно 6063 или 6061;
2. Поверхность радиатора можно распылить маслом или порошком, анодировать;
3. Время обработки продукта относительно низкое, высокая эффективность производства, низкая цена за единицу;
4. Как правило, длина, ширина и высота изделий, которые мы можем изготовить, составляют 2500X800X7.5-15 мм.
5. Наш обычный процесс изготовления этого продукта — получить чертеж клиента, мы сделаем обратную связь DFM, а затем изготовим образец. После окончательного подтверждения образца мы начнем массовое производство;
6. Наш общий производственный цикл образцов составляет 3 недели, производственный цикл массового производства составляет 4 недели.
Экструзионная охлаждающая пластина с жидкостью используется в решениях для охлаждения лазерного оборудования.
Пластину жидкостного охлаждения процесса экструзии также можно использовать для отвода тепла от лазерных модулей. Как правило, тепло, выделяемое лазерным модулем, очень велико. Благодаря высокой эффективности оптической связи каждый источник накачки будет иметь большое количество тепла. Пластину жидкостного охлаждения процесса экструзии можно использовать для преобразования тепла. Вообще говоря, секция пластины жидкостного охлаждения в этом процессе экструзии может достигать ширины около 600 мм, а средний канал потока может состоять из 4 или 6 каналов. Это может образовывать последовательные или параллельные каналы потока для обмена жидкостью. и тепло. Конечно, также возможно создавать элементы микроканалов, поскольку этот процесс может сэкономить затраты на обработку. Это высокоэффективный метод отвода тепла, который мы часто рекомендуем нашим клиентам.


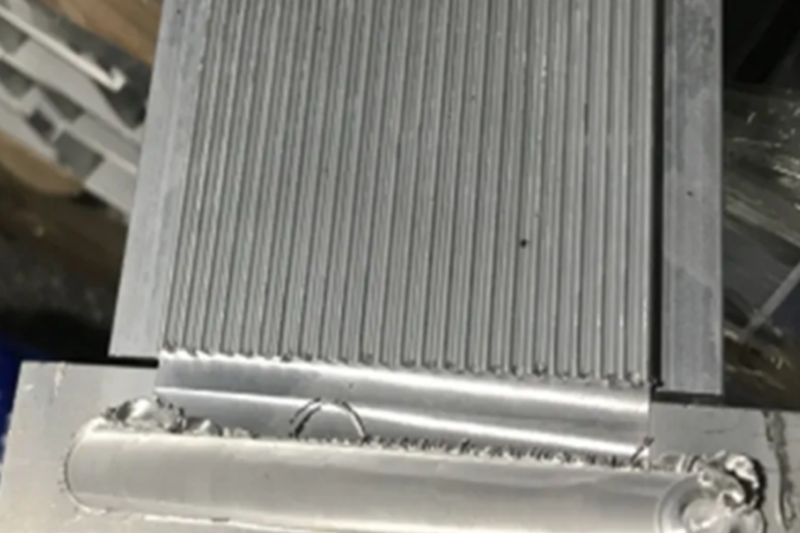
Технология изготовления холодных пластин для экструзионной жидкости. Технология изготовления входных и выходных отверстий.
Входное и выходное отверстия этой пластины с жидкостным охлаждением обычно необходимо герметизировать с помощью сварки, чтобы сформировать замкнутый контур. Одним из них является процесс сварки трением с перемешиванием, который включает размещение двух алюминиевых блоков в двух поперечных сечениях профиля и затем свариваем алюминиевые блоки и профиль вместе с помощью процесса FSW. Конечно, особенностью этого процесса является то, что его необходимо размещать горизонтально и требуется более глубокая глубина сварки, например 10-15 мм.
Аргоно-фтористая сварка — это еще один процесс, в котором обычно используется сильный ток, чтобы расплавить сварочный стержень и оставить на поперечном сечении профиля точки сварки, похожие на рыбью чешую. Для завершения сварки обычно требуется автоматический сварочный аппарат. Конечно, риск этого процесса заключается в том, что могут образовываться песчаные ямы, что создает риск протечки. Поэтому этап проверки герметичности после сварки очень важен.
Как тестировать и контролировать качество экструзионной жидкости в холодном виде
Обработка и испытание пластин жидкостного охлаждения. Обычно наружные размеры обрабатываются по чертежам заказчика, при этом отмеченные допуски должны соответствовать требованиям чертежей. Немаркированные допуски обычно соответствуют GB/T-1804-m. Для канала потока пластины с жидкостным охлаждением заказчик обычно указывает только приблизительный размер или указывает источник тепла и положение нагревательной мощности, что требует детального проектирования. Вообще говоря, жидкость в канале потока на 50% состоит из дистиллированной воды. и 50% этиленгликоль. Температура воды на входе в чиллер обычно поддерживается на уровне 20–25 градусов, при скорости потока 8–15 литров в минуту и гидравлическом сопротивлении менее 350 мбар. Следовательно, температура поверхности испытываемой холодной пластины не превышает 45 градусов.
После первичной обработки и сварки пластины жидкостного охлаждения необходимо очистить поверхность и внутреннюю часть деионизированной водой с проводимостью менее 3 мкСм/см. Во время испытания поддерживайте давление на уровне 1 МПа в течение 5 минут без каких-либо утечек воды. После завершения испытания высушите внутренний канал потока. Внутри канала не остается капель воды. Чтобы в канал не попал мусор, необходимо перекрыть входное и выходное отверстия канала резиновыми заглушками. Таким образом, при отправке клиенту его можно будет снять, чтобы обеспечить чистоту канала и отсутствие пыли.