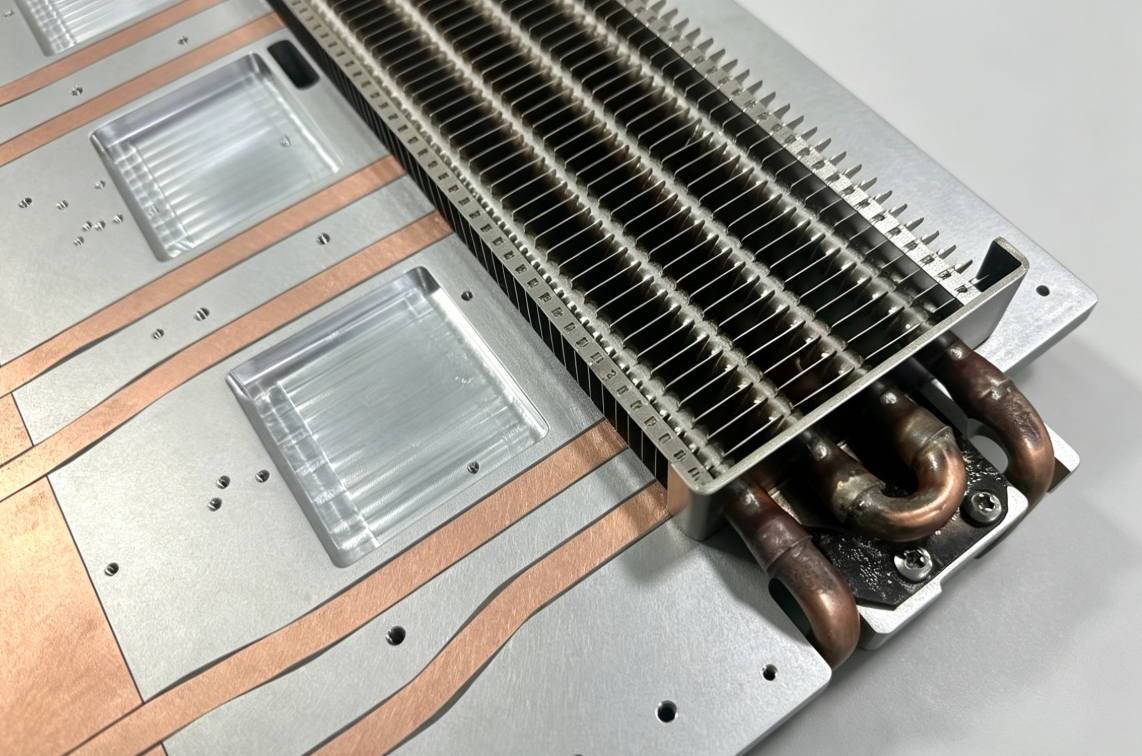
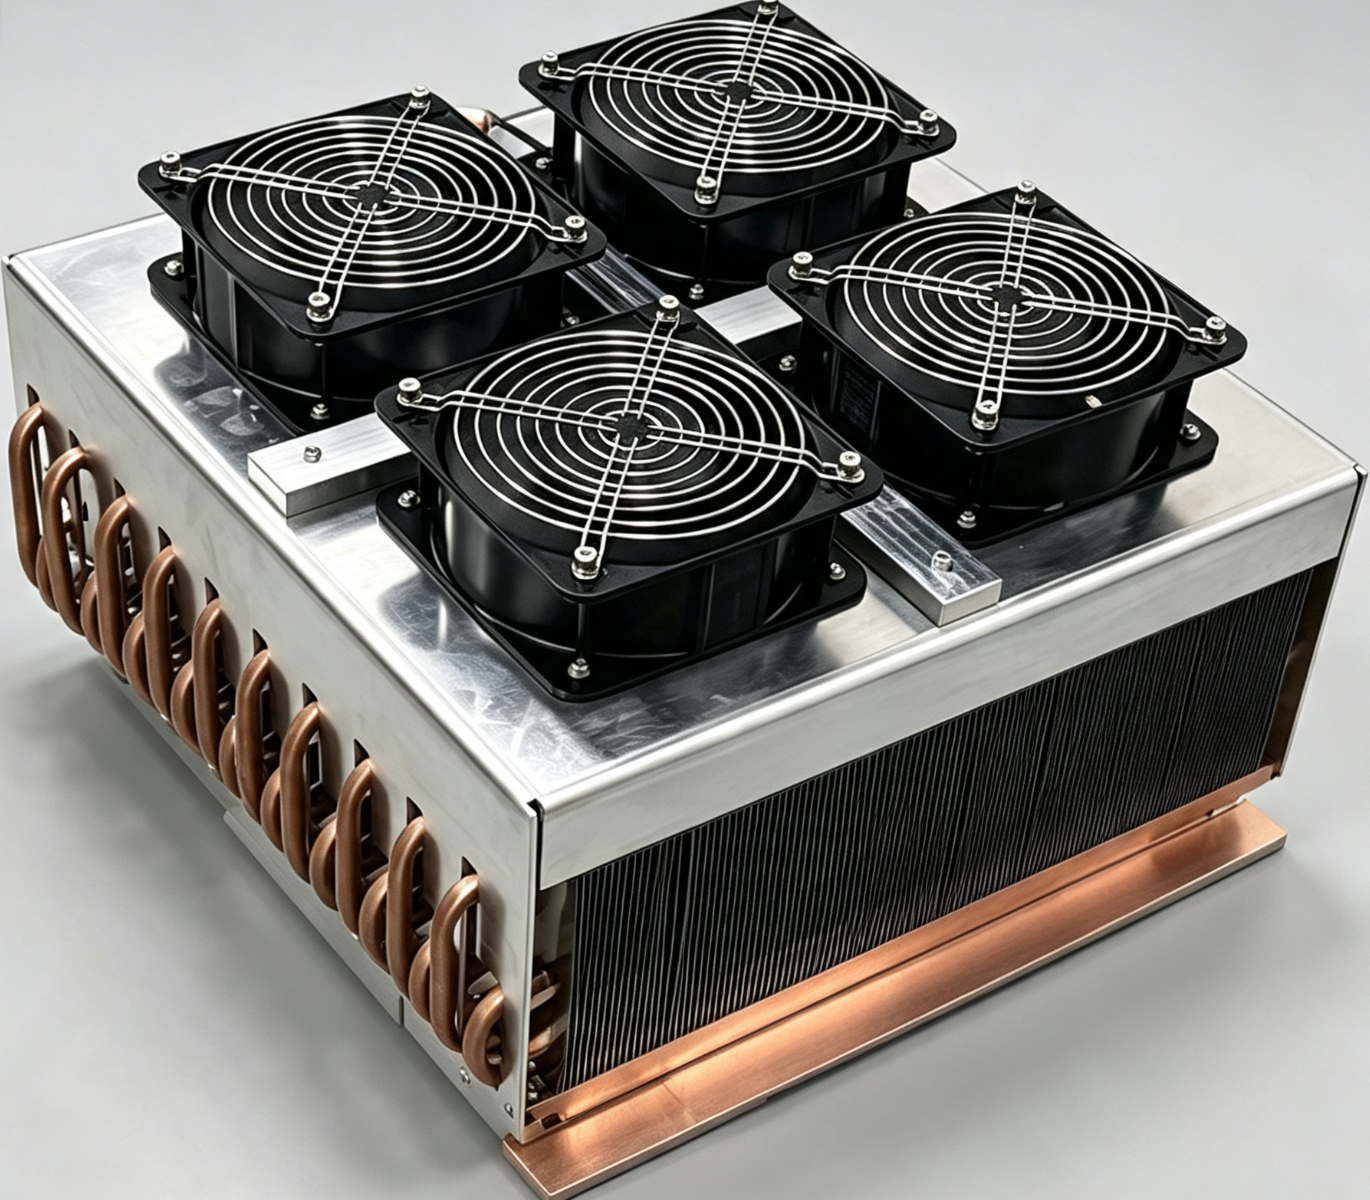
Микроканальная пластина жидкостного охлаждения: спасительное решение для чипов с высокой плотностью мощности: полный анализ от процесса до проектирования
По мере того, как производительность чипов продолжает достигать новых высот, стремительный рост удельной мощности становится необратимой тенденцией. От чипов искусственного интеллекта в центрах обработки данных до модулей IGBT в электромобилях, локальная плотность теплового потока часто превышает 100 Вт/см². Традиционное воздушное охлаждение больше не справляется с этим «локальным кризисом высоких температур». Как только тепло накапливается, чип не только испытывает снижение частоты и задержки, но также может быть необратимо поврежден из-за перегрева. Именно здесь на помощь приходят микроканальные жидкостные охлаждающие пластины, способные точно контролировать локальную температуру. Создавая крошечные каналы для потока (обычно диаметром 0.05-0.5 мм) внутри пластины, эти пластины позволяют охлаждающей жидкости напрямую контактировать с источником тепла, достигая эффективности рассеивания тепла в 5-10 раз выше, чем при воздушном охлаждении, что делает их ключевым решением для управления тепловыми процессами мощных чипов.
Три основных производственных процесса для изготовления микроканальных пластин жидкостного охлаждения
1. Экструзия профиля
Это наиболее отработанный метод массового производства. С помощью металлического экструдера алюминиевый сплав, медь и другие материалы экструдируются из специальной формы, образуя за один этап пластину для жидкостного охлаждения с микроканалами.
• Преимущества: Высокая производительность, низкая стоимость и гладкие внутренние стенки канала (сниженное сопротивление потоку). Подходит для применений с большими размерами каналов (1-3 мм) и крупносерийным производством, например, в системах электропривода автомобилей и системах терморегулирования аккумуляторных модулей .
• Ограничения: Из-за ограничений экструзионной формы невозможно изготавливать каналы сложной и нерегулярной формы. Требуется последовательное соединение. Большая длина каналов может привести к стабильной разнице температур на входе и выходе. Однако эта проблема, как правило, решается при высоких скоростях потока, обычно с разницей температур около 4–5 °C, что находится в приемлемом диапазоне.
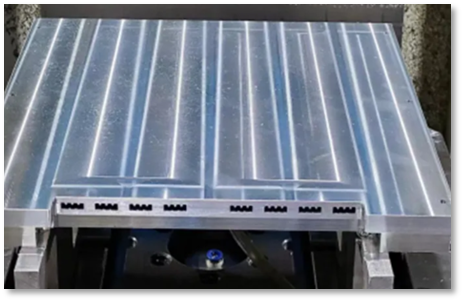
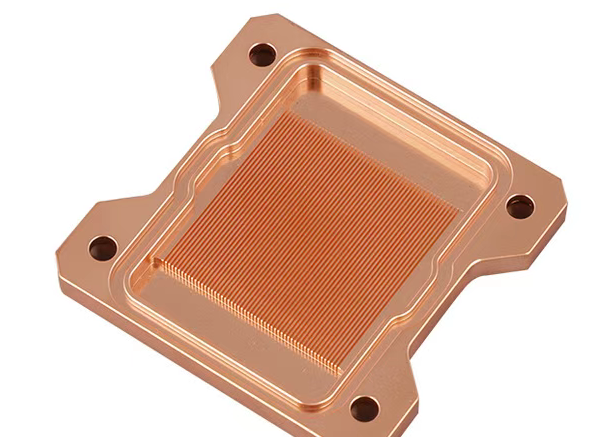
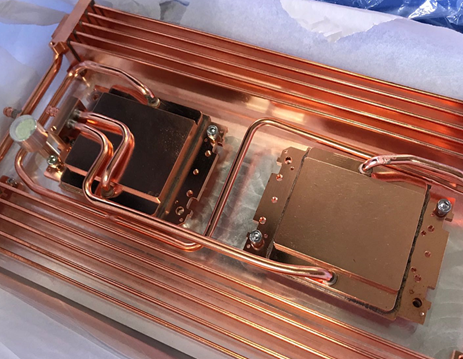
Этот процесс, часто называемый «прецизионной гравировкой», использует высокоскоростной инструмент для непосредственной вырезки плотных микроканальных ребер на поверхности металлической подложки (в основном меди или алюминия). Затем ребристая крышка и основание свариваются вместе методом сварки трением с перемешиванием или пайки , образуя герметичный канал для потока. Для экономии средств эти две конструкции часто можно соединить с помощью уплотнительного силиконового кольца. Однако этот процесс сопряжен с риском протечек и требует строгого определения технических характеристик силиконового кольца и уплотнительных канавок.
• Преимущества: Канал потока и подложка бесшовные, что обеспечивает чрезвычайно эффективную передачу тепла (исключая межфазное термическое сопротивление). Это позволяет производить чрезвычайно тонкие ребра (толщиной менее 0.05 мм) и сверхтонкие каналы, что делает его подходящим для применений с чрезвычайно высокой плотностью теплового потока, особенно в центрах обработки данных и для крупных серверных процессоров/ графических процессоров.
3. Процесс штамповки + пайки
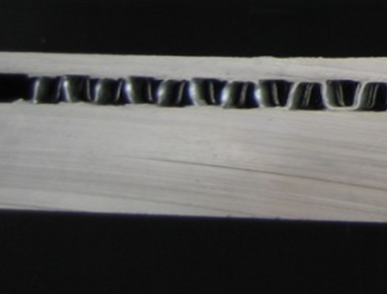
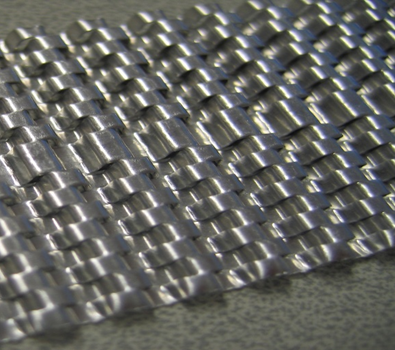
Это гибкий и инновационный подход. Металлический лист (например, нержавеющая сталь или алюминиевый сплав) сначала штампуется в канавчатый слой проточного канала, который затем соединяется с крышкой пайкой (высокотемпературной сваркой), образуя цельную охлаждающую пластину.
• Преимущества: Высокая степень свободы при проектировании каналов потока позволяет создавать индивидуальные каналы произвольной формы на основе распределения источника тепла (например, изогнутые каналы, которые повторяют контур стружки) и совместима с различными металлическими материалами (включая высокотемпературную нержавеющую сталь).
• Ограничения: Процесс пайки требует строгого контроля температуры и атмосферы. Неплотный сварной шов может легко привести к протечке. Этот процесс также включает несколько этапов (штамповка, очистка, пайка и испытания), что приводит к длительному производственному циклу. Кроме того, неравномерный рисунок штамповки создаёт значительное сопротивление течению. Кроме того, из-за припоя, используемого для пайки, готовое изделие требует очистки течений и испытаний на сопротивление течению. Следовательно, этот процесс относительно затратен, требует дорогостоящих пресс-форм и специальных материалов для сварочной оснастки, таких как графит, который стоит относительно дорого.
II. «Двойная проверка» эффективности жидкостной охлаждающей пластины: испытания и оборудование
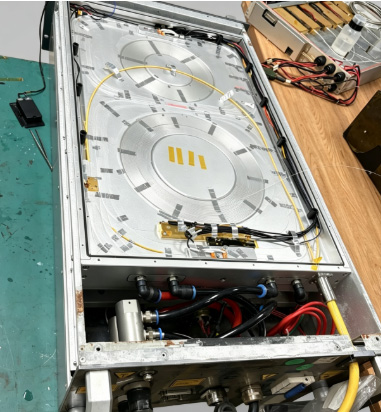
Готовая микроканальная жидкостная охлаждающая пластина должна пройти тщательное тестирование перед её внедрением. Основное внимание уделяется эффективности рассеивания тепла и контролю гидравлического сопротивления, которые напрямую влияют на производительность микросхемы и энергопотребление системы (чрезмерное гидравлическое сопротивление увеличивает энергопотребление насоса).
1. Ключевые пункты теста
• Тест на рассеивание тепла: имитирует реальные условия работы микросхемы. Целевая тепловая мощность (например, 200 Вт, 500 Вт) подаётся через нагреватель. Температура поверхности охлаждающей пластины контролируется термопарой или инфракрасным тепловизором для подтверждения соблюдения требования «максимальная температура не должна превышать XX°C» (например, для серверных микросхем температура поверхности обычно должна быть ≤85°C).
• Испытание на гидравлическое сопротивление: измерьте перепад давления между входом и выходом охлаждающей пластины при различных скоростях потока (например, 0.5–2 м/с), чтобы убедиться, что он находится в допустимом для системы диапазоне (обычно ≤50 кПа). Это предотвратит возникновение проблемы с циркуляцией охлаждающей жидкости из-за чрезмерного гидравлического сопротивления.
2. Основные инструменты и оборудование
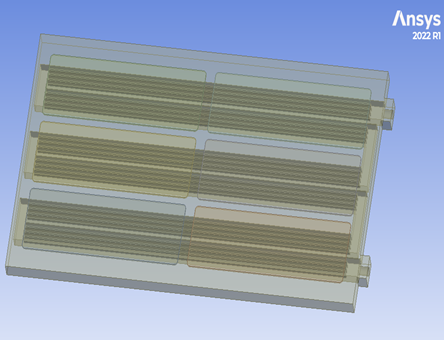
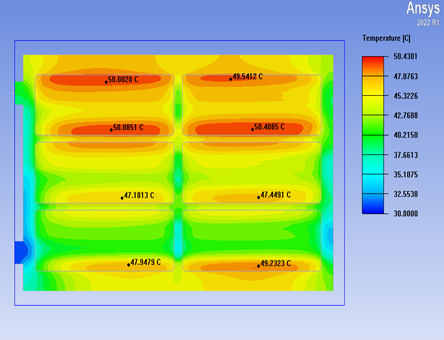
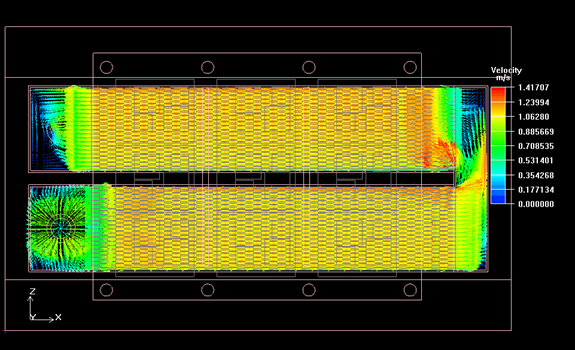
• Программное обеспечение для моделирования: ANSYS Icepak , Fluent и другие программы используются на ранней стадии проектирования для моделирования потока охлаждающей жидкости и распределения температуры, что позволяет предварительно оптимизировать структуру каналов потока (например, добавить спойлеры и отрегулировать плотность каналов) для снижения затрат на создание физических прототипов.
• Экспериментальное оборудование: включает в себя резервуар для воды с постоянной температурой (для контроля температуры охлаждающей жидкости), высокоточный расходомер (для контроля расхода), датчик дифференциального давления (для измерения гидравлического сопротивления) и тепловой расходомер (для калибровки тепловой мощности). В некоторых сценариях также требуется высокотемпературная камера (для моделирования экстремальных температур от -40°C до 85°C).
• Производственное оборудование: экструдер (для обработки профиля), высокоточный отрезной станок с ЧПУ (Skived Fin) и штамповочный пресс с вакуумной паяльной печью (для штамповки и пайки). Пайочная печь требует контролируемого вакуума или защитной атмосферы (например, азота) для предотвращения окисления металла.
III. Проектирование микроканальной охлаждающей пластины для жидкости: 8 ключевых параметров, определяющих успех
Проектирование жидкостной охлаждающей пластины — это не просто «случайное рисование каналов»; оно требует обратного проектирования с учётом реальных условий эксплуатации. Следующие восемь параметров являются краеугольными камнями проектирования, и ни один из них нельзя игнорировать:
1. Тип охлаждающей жидкости: выберите охлаждающую среду в зависимости от условий эксплуатации. Деионизированная вода (недорогая и с высокой удельной теплоёмкостью) используется для общего применения; растворы этиленгликоля и воды (антиобледенители) – для низкотемпературных применений; минеральное масло (изоляционное и подходящее для токоведущих компонентов) – для высокотемпературных или специальных условий эксплуатации.
2. Расход охлаждающей жидкости: чем выше расход, тем лучше рассеивается тепло, но и тем больше сопротивление потоку. Требуется сбалансированный подход (обычно 0.8–1.5 м/с, в зависимости от производительности насоса системы).
3. Температура охлаждающей жидкости на входе: определяет разницу температур теплоотвода. Например, для центров обработки данных обычно требуется температура охлаждающей жидкости на входе ≤35°C, тогда как для автомобильных применений может потребоваться ≤45°C.
4. Максимально допустимый перепад давления: определяется напором насоса системы. При проектировании убедитесь, что перепад давления на охлаждающей пластине жидкости при заданном расходе ≤ максимального перепада давления на выходе насоса (например, ≤30 кПа).
5. Температура окружающей среды: влияет на эффективность рассеивания тепла. Например, наружное оборудование должно быть рассчитано на летнюю температуру (выше 40°C), а в центрах обработки данных следует поддерживать температуру около 23°C.
6. Целевая тепловая мощность: Определите общую требуемую теплоотдачу (например, 300 Вт для однокристального модуля, 800 Вт для многокристального модуля), чтобы рассчитать общую площадь теплоотдачи проточного канала.
7. Форм-фактор и интерфейс: Размеры охлаждающей пластины должны соответствовать пространству для установки оборудования (например, ограничениям размера серверной платы PCIe). Входные и выходные разъемы должны быть расположены таким образом, чтобы облегчить прокладку трубопроводов (обычно боковой вход, боковой выход, верхний вход, верхний выход). Характеристики интерфейса должны соответствовать характеристикам трубопроводов системы (например, быстроразъемное соединение, резьбовое соединение).
8. Требование к температуре поверхности: Это ключевая характеристика: максимальная (например, ≤80 °C) и минимальная (для предотвращения конденсации, обычно ≥ точки росы окружающей среды + 5 °C) температура поверхности контакта охлаждающей пластины с кристаллом должны быть чётко определены. Это напрямую определяет плотность потока охлаждающей жидкости в канале и её расход.
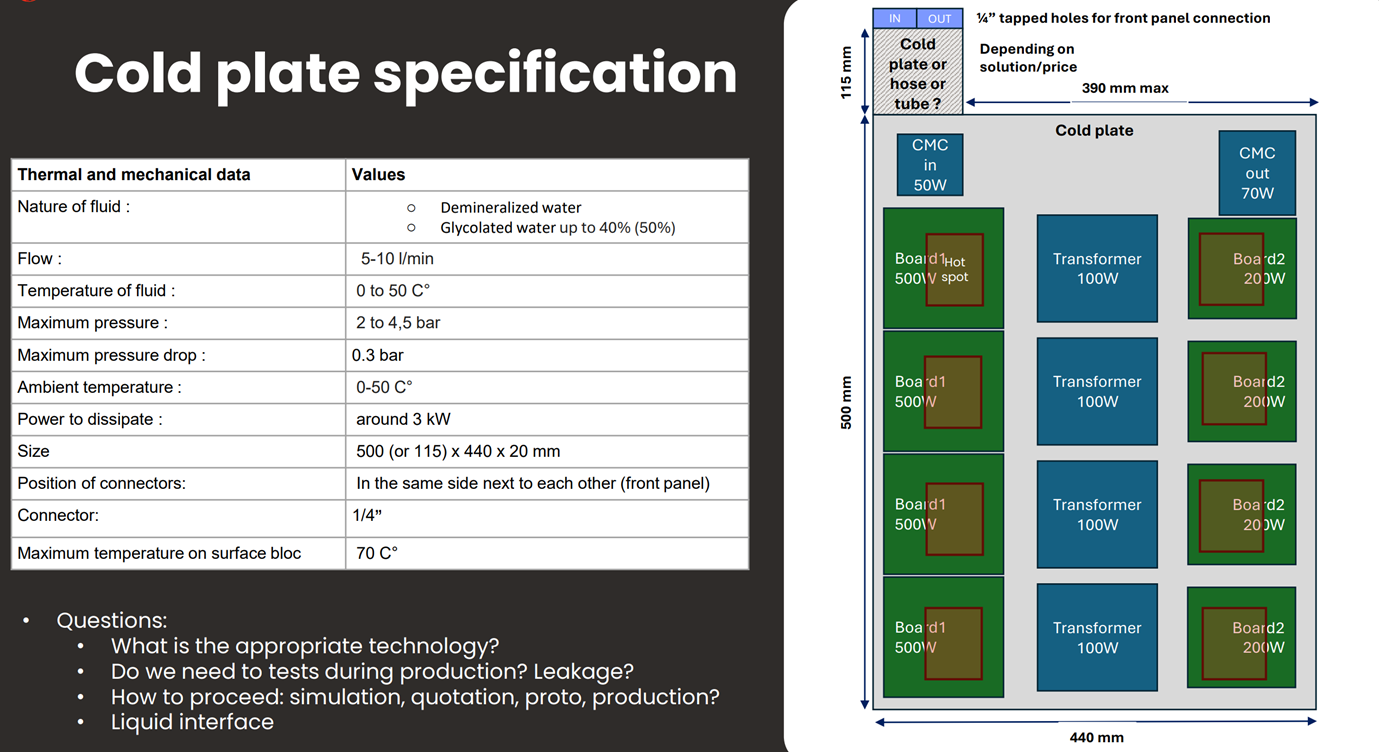
В следующей таблице представлены основные параметры и данные, которые нам обычно требуются при проведении теплового проектирования и анализа для наших клиентов. Это позволяет нам чётко понимать требования клиента и проекты наших инженеров.
Заключение
Ценность микроканальных пластин жидкостного охлаждения заключается в их способности решать проблему «локального теплового беспокойства» высокопроизводительных микросхем благодаря точному изготовлению и проектированию. От экономичности профилей массового производства до экстремального теплоотвода Skived Fin и гибкой адаптации штамповки и пайки под требования заказчика – эти три процесса отвечают потребностям самых разных сценариев. Тщательное тестирование и проектирование обеспечивают стабильную и эффективную работу пластин жидкостного охлаждения. По мере роста плотности мощности микросхем микроканальная технология будет развиваться в сторону ещё более мелких каналов (например, менее 0.1 мм) и многокомпонентных композитов (например, медно-алюминиевых комбинаций для снижения стоимости), постоянно обеспечивая бесперебойную работу микросхем.