AL паровые камеры
Обычно их называют плоской тепловой трубкой, пластиной с равномерной температурой и пластиной для замачивания. Благодаря постоянному улучшению плотности мощности чипов, VC широко используется для отвода тепла от процессоров, NP, ASIC, мобильных телефонов, компьютеров, базовых станций, электронных компонентов и других устройств большой мощности.
Разновидность высокоэффективного теплопроводного материала, паровые камеры AL. Этот продукт обычно используется в средах с небольшим пространством и высокой плотностью тепла. Когда площадь достаточно велика, ее можно использовать для естественного рассеивания тепла от мощных светодиодов.
Пластина VC в основном состоит из нижней пластины (зона испарения), верхней крышки (зона конденсации), капиллярной структуры внутри нижней пластины и верхней крышки (обеспечивающей капиллярную рециркуляцию жидкости), алюминиевой колонны, алюминиевого кольца между нижней пластиной и верхней крышкой (обеспечивающей рециркуляцию жидкости). от зоны конденсации к зоне испарения) и небольшое количество рабочей жидкости. Низкий вакуум в контейнере позволяет очень легко закипать рабочему телу. Принцип его работы заключается в том, что рабочая жидкость в закрытом контейнере быстро превращается в пар после поглощения тепла, и пар под давлением пара направляется в зону конденсации. Скрытая теплота рабочего тела используется для теплопередачи. Таким образом, цикл всего процесса теплопередачи начинается заново. Материалом контейнера сверхпроводящей пластины для горячего вымачивания электронных материалов Kenfa Tech в основном является алюминиевый сплав 6063 или 6101, а рабочей средой может быть чистая вода, метанол и ацетон. Форма сверхпроводящей впитывающей пластины может быть плоской или трехмерной.
Способ изготовления капиллярного стержня алюминиевой пластины VC. Моделирование подтверждает, что пористость капиллярного сердечника пропиточной пластины составляет 40–70%, а индекс обработки составляет 50–100 мкм в диаметре. В зависимости от пористости алюминий смешивается в разных пропорциях. Алюминиевый порошок и алюминиево-кремниевый порошок, а также при добавлении порообразователя алюминиево-кремниевый порошок заполняет зазор между частицами алюминиевого порошка, образуя соединение, как спекающий порошок, распределяет его по спекаемую оснастку и обрабатываем ее, чтобы имитировать форму и толщину спеченного стержня, чтобы обеспечить толщину порошкового покрытия. Консистенцию спекаемого стержня и спекаемого инструмента помещают в вакуумную печь под давлением 0.15 -0.2 МПа, вакуум 1.5×10⁻³ Па, нагрев 40 минут до 400°C в течение 60 минут, затем нагрев от 40 минут до 500°C в течение 60 минут, повторный нагрев в течение 20 минут до 580°C, выдержка в течение 20 минут, охлаждение в печи , высокая прочность, высокая надежность, заготовку прокипятить в горячей воде в течение 1 часа, удалить порообразователь, а затем высушить, низкие требования к оборудованию и оснастке, низкая стоимость, простота формовки.
Расчеты моделирования подтверждают, что пористость капиллярной сердцевины впитывающей пластины составляет 40-70%, а размер пор составляет 50-100 мкм. В зависимости от пористости алюминиевый порошок и алюминиево-кремниевый порошок следует смешивать в разных пропорциях: если индекс пористости составляет 40–50%, алюминиевый порошок и алюминиево-кремниевый порошок следует смешивать в соотношении 3:1; Если индекс пористости составляет 50-60%, алюминиевый порошок и алюминиево-кремниевый порошок следует смешивать в соотношении 4:1; Если индекс пористости составляет 60-70%, добавляют порошок NaCl с размером частиц 50-100 мкм и смесь равномерно перемешивают механическим методом. Алюминиевый порошок, алюминиево-кремниевый порошок и порообразователь смешивают в соотношении 8:2:1. Положите на спекаемую оснастку и обработайте форму и толщину спеченного стержня. Сердечник для спекания и инструменты для спекания были помещены в вакуумную печь под давлением 0.15-0.2 МПа, степень вакуума 1.5×10⁻³ Па, нагрев от 40 минут до 400 ℃ в течение 60 минут, повторный нагрев от 40 минут до 500 ℃ в течение 60 минут, повторный нагрев 20 минут. до 580℃ в течение 20 минут, затем охлаждают в печи; Заготовку кипятят в горячей воде в течение 1 часа, удаляют порообразователь, а затем сушат.
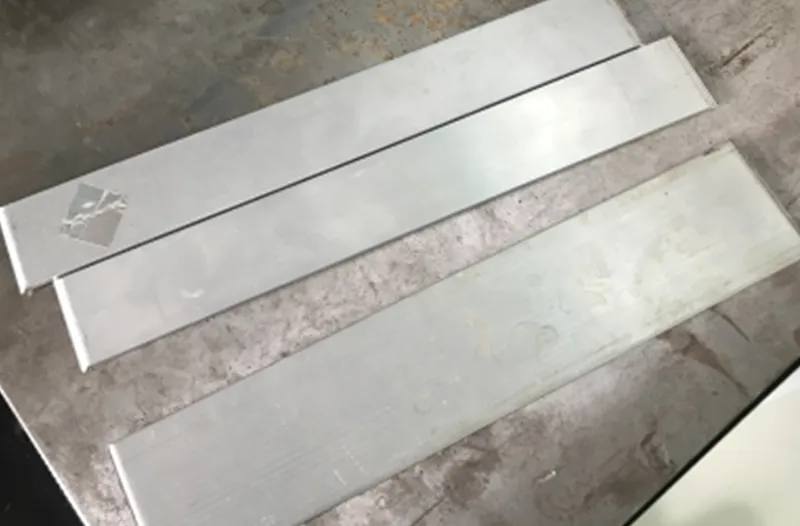
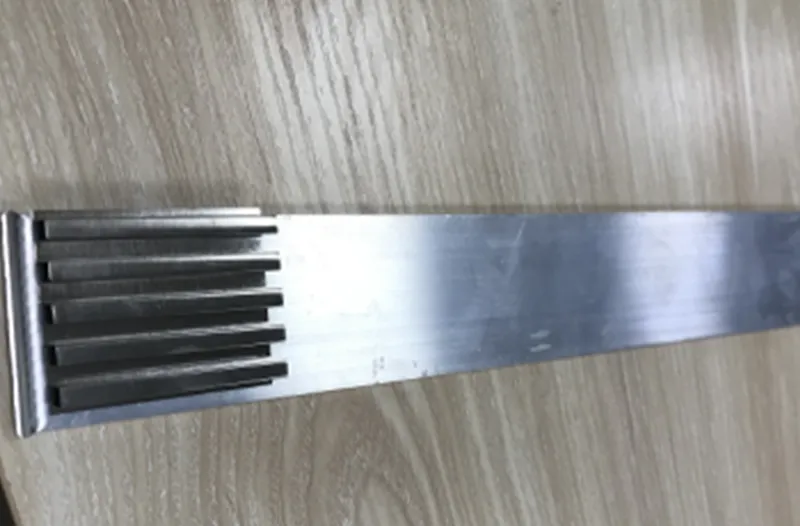
Характеристики алюминиевого ВК нашей компании
1. Зрелый дизайн. Наша конструкция конструкции была протестирована GJB-150, конструкция зрелая и надежная;
2. Легкий вес и хорошая теплопроводность. Полая конструкция из алюминиевого сплава, вес составляет только тот же объем твердого алюминия 50 ~ 90%, а теплопроводность более чем в 100 раз превышает алюминиевую;
3. Легко обрабатывать. Материал из алюминиевого сплава обладает хорошей теплопроводностью, отличными характеристиками обработки, удобной обработкой различных форм, а также удобной интеграцией с деталями конструкции, благодаря чему оборудование или инструменты могут иметь наименьший вес и лучшее рассеивание тепла.
4. Устойчивость к низким температурам. Алюминиевая гомогенная пластина, в качестве рабочей среды обычно используется ацетон, температура замерзания ниже -90 ℃, не возникнет проблем с повреждением внутренней структуры в результате расширения водяного льда;
5. Экономичный. Алюминиевая пластина VC хорошо проводит тепло, а объемная стоимость составляет всего 1/10 меди, того же размера при самой высокой рентабельности;
Индивидуальные условия нашей компании по алюминиевому ВК:
1. Материал: наиболее часто используемый алюминиевый сплав 6063, также можно использовать алюминиевый сплав 6061 или алюминиевый сплав 1 серии, алюминиевый сплав 3 серии;
2. Размер: Максимальный размер 400*400 мм;
3. Диапазон рабочих температур: -60 ~ 140 ℃. Специальная рабочая среда может иметь более высокую или более низкую рабочую температуру;
4. Обработка поверхности: проводящее окисление, анодное окисление, твердый анод, аэрозольная краска и т. д.
5. Другие требования, такие как ускорение, вибрация, удар, высокая и низкая температура и т. д., должны быть согласованы обеими сторонами в соответствии с требованиями заказчика;
6. Цикл обработки: 21 день на изготовление образца.