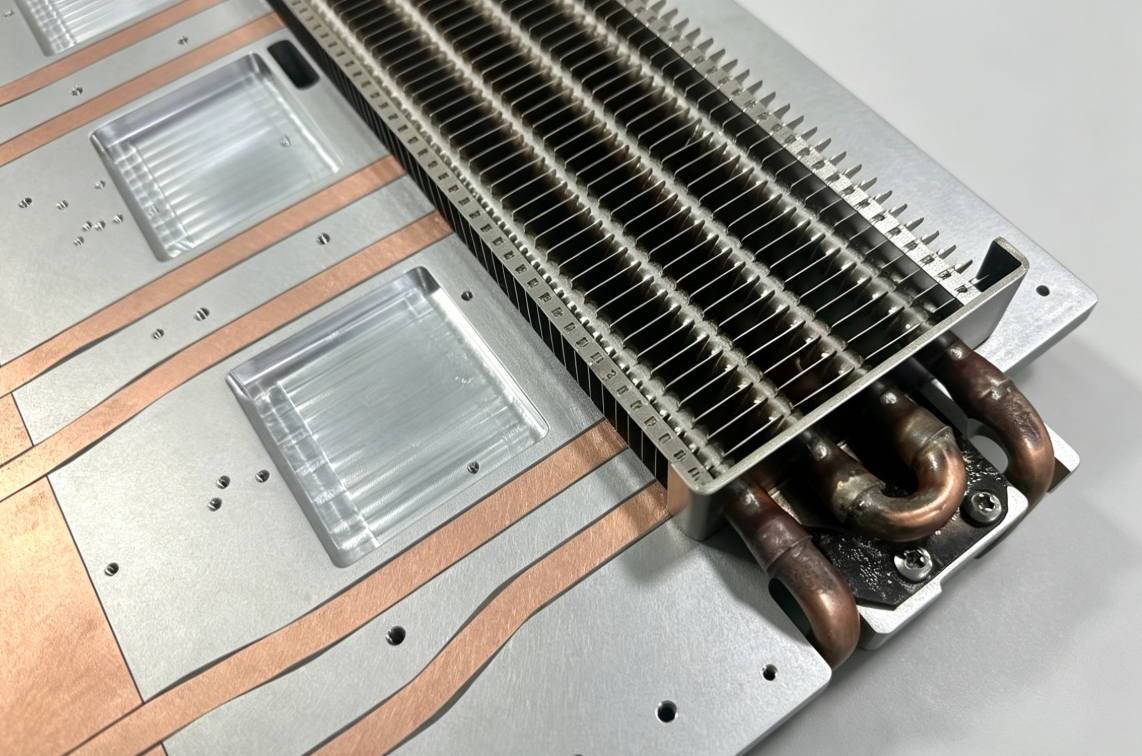
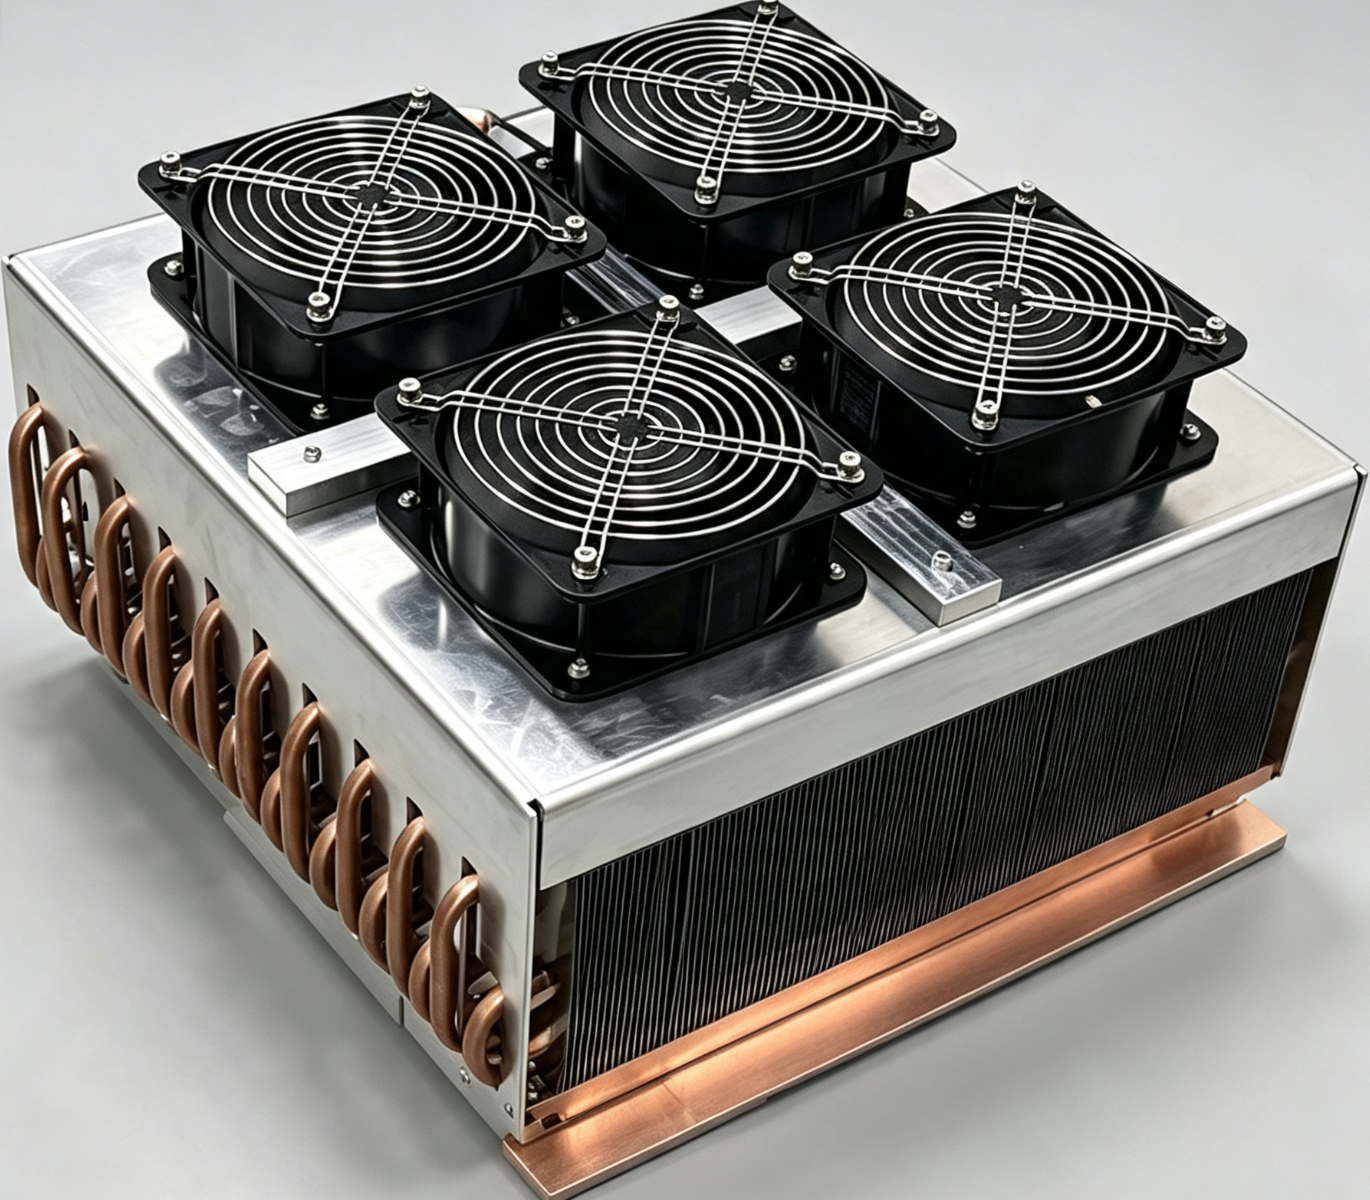
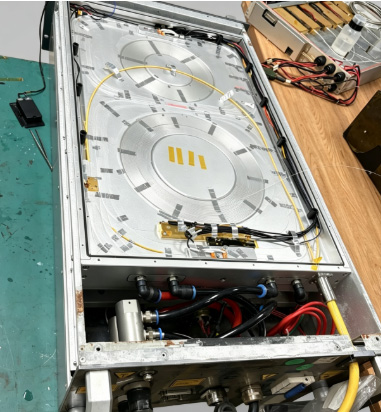
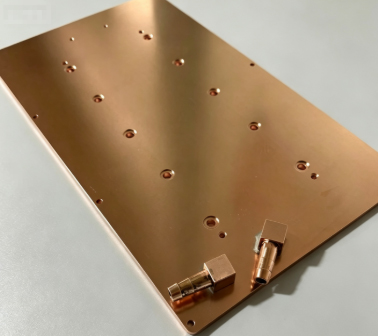
Наши инженеры проводят углубленное сравнение охлаждающих пластин со встроенными медными трубками, охлаждающих пластин, спаянных вакуумом, и охлаждающих пластин из меди, сваренных методом сварки трением с перемешиванием. Мы анализируем различия в тепловом сопротивлении, равномерности распределения температуры, перепаде давления, надежности и стоимости по нескольким параметрам, предоставляя оптимальные рекомендации по выбору систем жидкостного охлаждения для инженеров, занимающихся тепловым менеджментом электроники.
Основные ключевые слова:
Жидкостная охлаждающая пластина, охлаждение с помощью медных трубок, вакуумное пайка, тепловое сопротивление, перепад давления в канале, охлаждающая пластина, изготовленная методом сварки трением с перемешиванием, электронное управление тепловыми процессами.
Ключевые слова с длинным хвостом:
Охлаждение с высоким тепловым потоком, равномерное охлаждение, промышленное жидкостное охлаждение, тепловые решения для серверов, рассеивание тепла силовых устройств.
1. Введение
В связи с непрерывным совершенствованием мощного электронного оборудования, включая серверы для вычислений с использованием искусственного интеллекта, промышленные лазеры и новые преобразователи энергии, плотность теплового потока основных источников тепла резко возросла с традиционных 25–80 Вт/см² до 150–250 Вт/см². Жидкостные охлаждающие пластины полностью заменили воздушное охлаждение и стали основным средством терморегулирования для оборудования с высокими нагрузками.
В секторе промышленного жидкостного охлаждения наиболее зрелыми и массово производимыми технологиями являются охлаждающие пластины с медными трубками внутри , а также вакуумно- паянные микроканальные охлаждающие пластины (алюминиевые или медные). Большинство существующих общедоступных ресурсов содержат лишь поверхностные сведения о параметрах, не предоставляя подробного анализа фундаментальных различий в механизмах теплопередачи и применимых условиях эксплуатации между двумя типами охлаждающих пластин.
На основе практического опыта производства и проверки с помощью моделирования методом конечных элементов в данной статье представлен оригинальный всесторонний сравнительный анализ по шести параметрам: технологическим процессам изготовления конструкций, путям теплопередачи, основным тепловым характеристикам, характеристикам рабочей среды, долгосрочной надежности и себестоимости серийного производства. В ней рассматривается ключевой вопрос выбора инженерной схемы: какой процесс обеспечивает наилучшую эффективность рассеивания тепла и общую экономическую эффективность при различных конфигурациях источников тепла и условиях эксплуатации.
2. Фундаментальные различия в структуре и механизме теплопередачи.
Разница в характеристиках между двумя типами охлаждающих пластин обусловлена не поверхностными различиями в материалах, а фундаментальными различиями в процессах формования и путях теплопередачи. В этой главе подробно анализируются основные механизмы, определяющие их максимальную теплоотдачу.
2.1 Холодильная пластина со встроенной медной трубкой:
Композитная конструкция с двумя теплопроводящими средами. Холодильная пластина со встроенными медными трубками имеет композитную конструкцию, состоящую из алюминиевой подложки 6061 и бесшовных бескислородных медных трубок, что представляет собой неметаллургический процесс формования. Технологический процесс включает в себя фрезеровку пазов на алюминиевых пластинах с ЧПУ, гибку и формовку медных трубок, гидравлическое расширение трубок для плотной посадки и заполнение зазоров высокотеплопроводящей средой для отверждения.
Его путь теплопередачи имеет типичную многослойную структуру: источник тепла → теплопроводящая прокладка → боковое распределение тепла по алюминиевой подложке → промежуточный заполняющий слой → стенка медной трубки → охлаждающая жидкость.
Эта конструкция обеспечивает двусторонние эксплуатационные характеристики. С одной стороны, трубки из бескислородной меди обладают осевой теплопроводностью 385 Вт/(м·К), что более чем в два раза превышает теплопроводность алюминия. Они способны быстро проводить тепло и рассеивать концентрированные локальные горячие точки, сдерживая локальное повышение температуры. С другой стороны, собранная конструкция неизбежно создает термическое сопротивление на границе раздела. Когда охлаждающая жидкость течет внутри гладкой стенки трубки, между охлаждающей жидкостью и медной стенкой образуется ламинарный пограничный слой. Более высокая скорость потока создает более толстый ламинарный слой, который серьезно препятствует проникновению тепла, резко ухудшая теплопроводность. Соответственно, термическое сопротивление на границе раздела и образование ламинарного слоя являются основными узкими местами, ограничивающими общую эффективность теплообмена.
2.2 Вакуумно-паянная холодная пластина: интегрированная металлургическая микроканальная структура
Вакуумно-паянные охлаждающие пластины представляют собой монолитные однородные конструкции, полностью изготовленные из алюминия или чистой меди, методом вакуумной пайки всей пластины. Процесс изготовления: микроканалы и турбулентные ребра предварительно обрабатываются на верхней и нижней алюминиевых пластинах, которые затем свариваются при высокой температуре в вакууме с использованием алюминиево-кремниевой припойной фольги. Основание и каналы для потока металлургически соединяются без зазоров. Другой вариант — сварка трением с перемешиванием (FSW) для медных пластин: сначала выполняется обработка на станке с ЧПУ для изготовления рифленых микроканалов с негладкими внутренними стенками. Такая конструкция обеспечивает турбулентный поток охлаждающей жидкости внутри для высокоэффективного рассеивания тепла. Путь теплопередачи чрезвычайно короткий и эффективный: источник тепла → тонкая алюминиевая стенка → охлаждающая жидкость. Без многослойных интерфейсов среды общее тепловое сопротивление состоит только из теплового сопротивления твердой стенки и теплового сопротивления конвекции жидкости, что приводит к минимальным потерям теплопроводности. Его главное преимущество заключается в сверхвысокой плотности площади теплообмена. Встроенные микроканалы и ребра создают турбулентный поток, значительно увеличивая площадь контакта твердого тела и жидкости. Это позволяет передавать большое количество тепла в охлаждающую жидкость и быстро отводить его.
3. Количественное сравнение тепловых характеристик сердечника (стандартные рабочие условия)
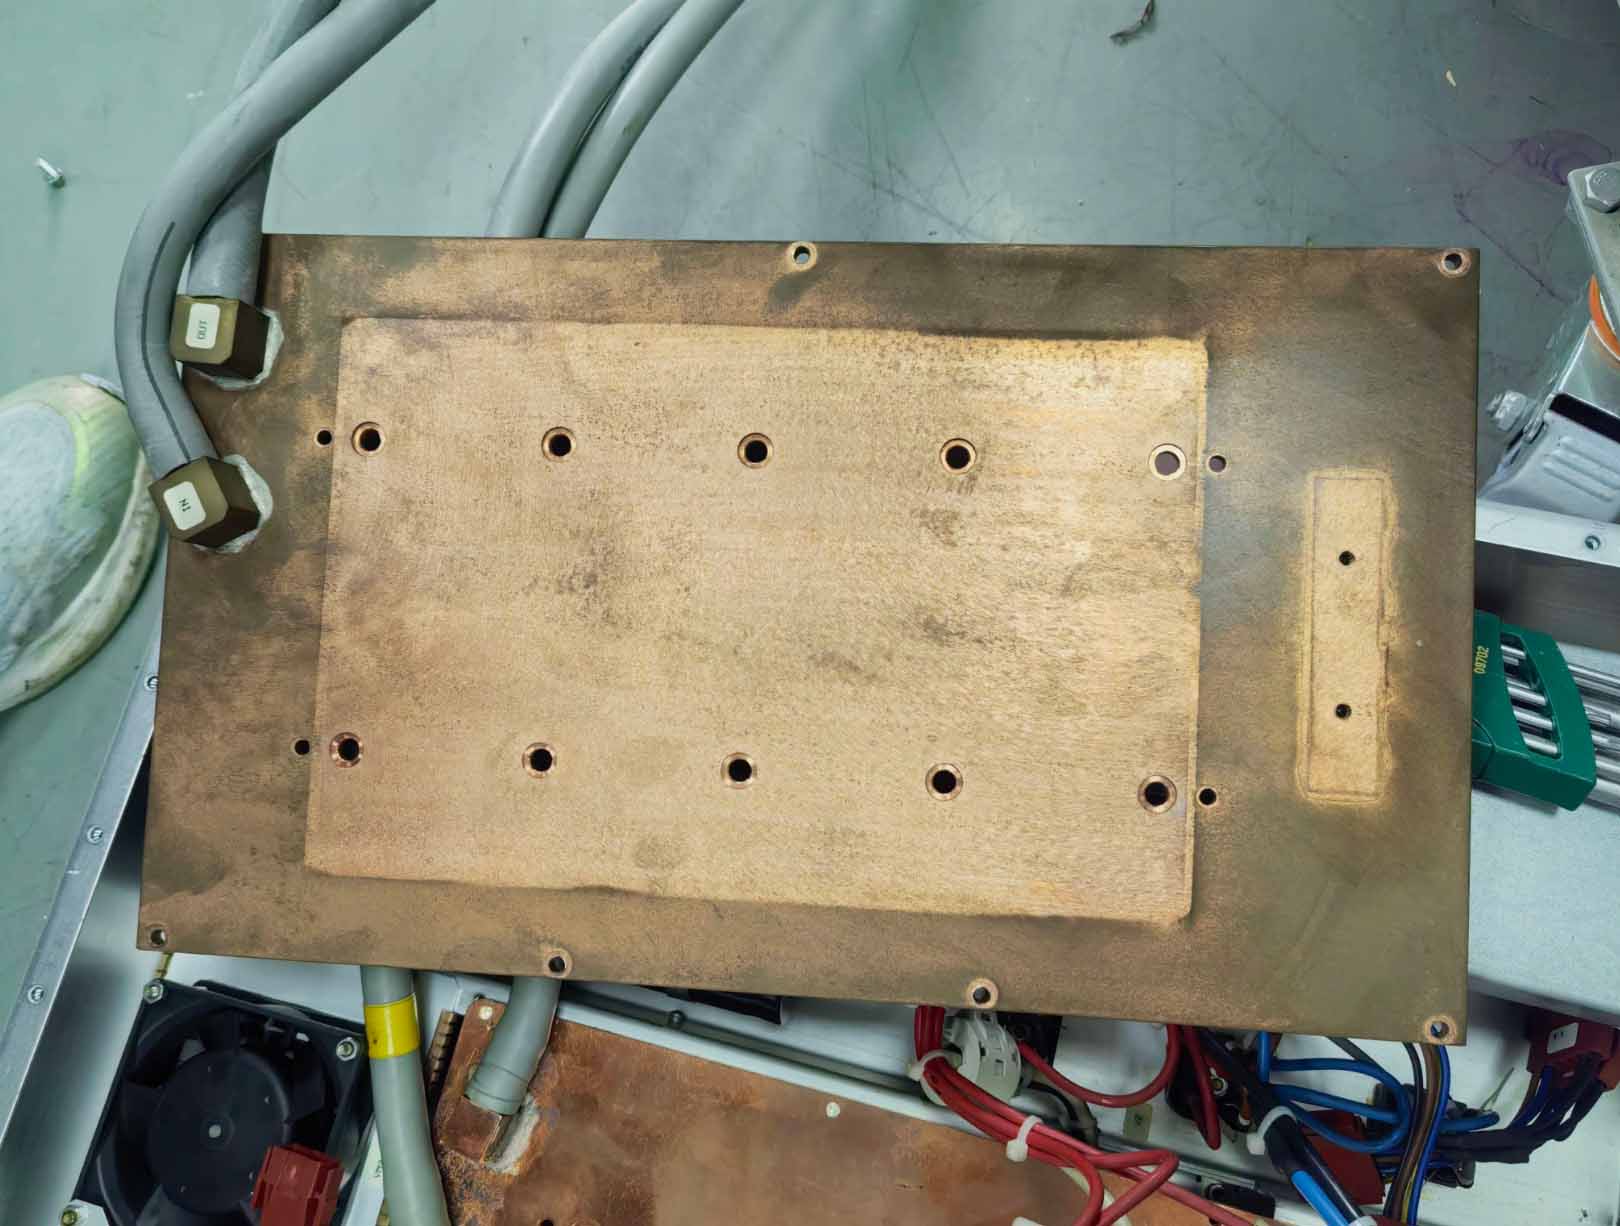
Сравнение проводится на основе жидкостной охлаждающей пластины для радиочастотного устройства Siemens с размерами 382 × 222 × 8 мм, температурой воды на входе 25 °C, расходом циркулирующей воды 4 л/мин и температурой окружающей среды 25 °C. На основе данных испытаний заказчика и результатов моделирования в этой главе количественно оценивается разница в производительности между двумя типами охлаждающих пластин.
3.1. Общее тепловое сопротивление и способность подавлять перегрев отдельных участков помещения
Тепловое сопротивление является основным показателем для оценки эффективности рассеивания тепла холодными пластинами; чем ниже тепловое сопротивление, тем выше теплопередающая способность. Холодные пластины со встроенными медными трубками имеют общее тепловое сопротивление в диапазоне от 0.035 до 0.06 ℃/Вт, при этом на тепловое сопротивление межфазного контакта приходится 40–60% от общего значения. Более прочное соединение трубок с помощью расширения обеспечивает более низкое тепловое сопротивление, в то время как старение наполнителя приводит к резкому увеличению теплового сопротивления. Главное преимущество заключается в подавлении локальных горячих точек. В условиях локально высокого теплового потока 50–70 Вт/см² концентрированное тепло быстро отводится благодаря превосходной теплопроводности меди, однако локальная пиковая температура на 8.2–12.3 ℃ выше, чем у холодных пластин, спаянных вакуумом. Это повышает температуру ВЧ-чипов и заставляет их работать на пониженных частотах.
Для вакуумно-паянных охлаждающих пластин общее тепловое сопротивление стабильно поддерживается на уровне 0.012–0.018 ℃/Вт, без межфазных зазоров и с минимальными потерями тепла. При равномерной тепловой нагрузке на поверхность 150–200 Вт/см² достигается более высокая общая эффективность теплообмена, при этом средняя температура поверхности на 9.5–12.4 ℃ ниже, чем у охлаждающих пластин из встроенных медных трубок. ВЧ-чипы поддерживают стабильную температуру без дросселирования частоты.
3.2 Равномерность температуры поверхности
Равномерность распределения температуры является критически важным показателем для высокоточного оборудования, такого как графические процессоры серверов ИИ и фазированные антенные решетки радаров. Теплопроводность встроенных в медные трубки охлаждающих пластин полностью зависит от расположения медных трубок. Участки между трубками имеют длинные пути теплопередачи, что эквивалентно последовательной структуре для многочиповых источников тепла. Типичная общая разница температур поверхности составляет от 5 до 8 ℃, что подходит для условий работы без строгих требований к равномерности распределения температуры по всей поверхности. Вакуумно-паянные охлаждающие пластины имеют плотную микроканальную конструкцию, покрывающую всю поверхность. Каждая область на пластине может напрямую обмениваться теплом с охлаждающей жидкостью через параллельные каналы, поддерживая общую разницу температур стабильно в пределах ≤2 ℃, что полностью соответствует промышленным и автомобильным стандартам высокоточной равномерности распределения температуры.
3.3 Падение давления в канале и потребляемая мощность насоса системы
Тепловые характеристики нельзя оценивать отдельно от энергопотребления системы, поскольку перепад давления в канале напрямую определяет нагрузку на циркуляционные насосы и общее энергопотребление систем жидкостного охлаждения. Встроенные медные трубчатые охлаждающие пластины имеют гладкие бесшовные круглые каналы с низким сопротивлением трению жидкости. При стандартном расходе перепад давления составляет всего от 20 до 35 кПа, что приводит к низкой нагрузке на насосы и делает их идеальными для мобильных устройств и небольших маломощных охлаждающих устройств. Однако чрезмерный изгиб может вызвать локальную экструзионную деформацию медных трубок и резкое увеличение перепада давления.
Микроканалы и турбулентные структуры из скошенных ребер паяных холодных пластин улучшают теплообмен, но при этом значительно увеличивают сопротивление жидкости. При одинаковых рабочих условиях перепад давления достигает 60–120 кПа, что требует использования циркуляционных насосов высокого давления и высокой производительности, а также приводит к заметно более высокому энергопотреблению системы в долгосрочной перспективе. Тем не менее, общая эффективность превосходит холодные пластины из медных трубок со встроенными элементами. Благодаря более низким рабочим температурам мы можем снизить мощность насоса и скорость потока, при этом удовлетворяя потребности всей системы в теплообмене.
4. Анализ долгосрочной надежности и адаптивности процесса.
Данные о кратковременном теплоотводе позволяют подтвердить лишь мгновенную производительность. Долгосрочная надежность и масштабируемость массового производства являются ключевыми факторами, определяющими практическую инженерную ценность охлаждающих пластин.
4.1 Устойчивость к давлению, герметичность и устойчивость к старению
В холодных пластинах с медными трубками каналы для потока жидкости не имеют сварных швов. Для минимизации теплового сопротивления используются медные трубки с исходной толщиной стенки 1.2 мм. После плотной посадки методом прессования с ЧПУ удаляется слой толщиной 0.5 мм, в результате чего фактическая толщина стенки трубки составляет всего 0.7 мм. Сама медная трубка не представляет риска утечки жидкости, однако слабым местом является место соединения медных трубок с алюминиевой подложкой, имеющее стандартное сопротивление давлению 1.0–1.6 МПа. После многократных циклов термического удара в заполняющем слое происходит микрорасслоение, что приводит к ежегодному увеличению теплового сопротивления на границе раздела и постепенному ухудшению теплоотводящих свойств.
Холоднолитые пластины, изготовленные методом вакуумной пайки, имеют интегрированную металлургически связанную структуру без внутренних зазоров, обеспечивающую сопротивление давлению 2.5–3 МПа. Они выдерживают пульсации высокого давления и сильную вибрацию, при этом утечки не обнаруживаются после 100 000 циклов испытаний под давлением. В частности, сварка трением с перемешиванием (FSW) сплавляет материалы в единый монолитный компонент посредством высокотемпературной пластификации, полностью исключая риск утечек.
4.2 Производственный цикл и анализ себестоимости массового производства
Процесс встраивания медных трубок требует небольших инвестиций в оборудование и отличается простыми процессами обработки. Он не требует дорогостоящих вакуумных паяльных печей, обеспечивая короткие циклы обработки отдельных изделий и низкие затраты на прототипирование для небольших партий. Он обладает существенными преимуществами в стоимости для крупногабаритных нестандартных охлаждающих пластин, цена которых на 25–35% ниже, чем у паяных аналогов. Этот процесс является оптимальным решением для опытно-конструкторских работ и мелкосерийных заказных проектов, а также экономически выгодным вариантом для микросхем с низким энергопотреблением. Вы можете ознакомиться с нашей статьей, посвященной выбору и проектированию каналов потока охлаждающей пластины при различных нагрузках.
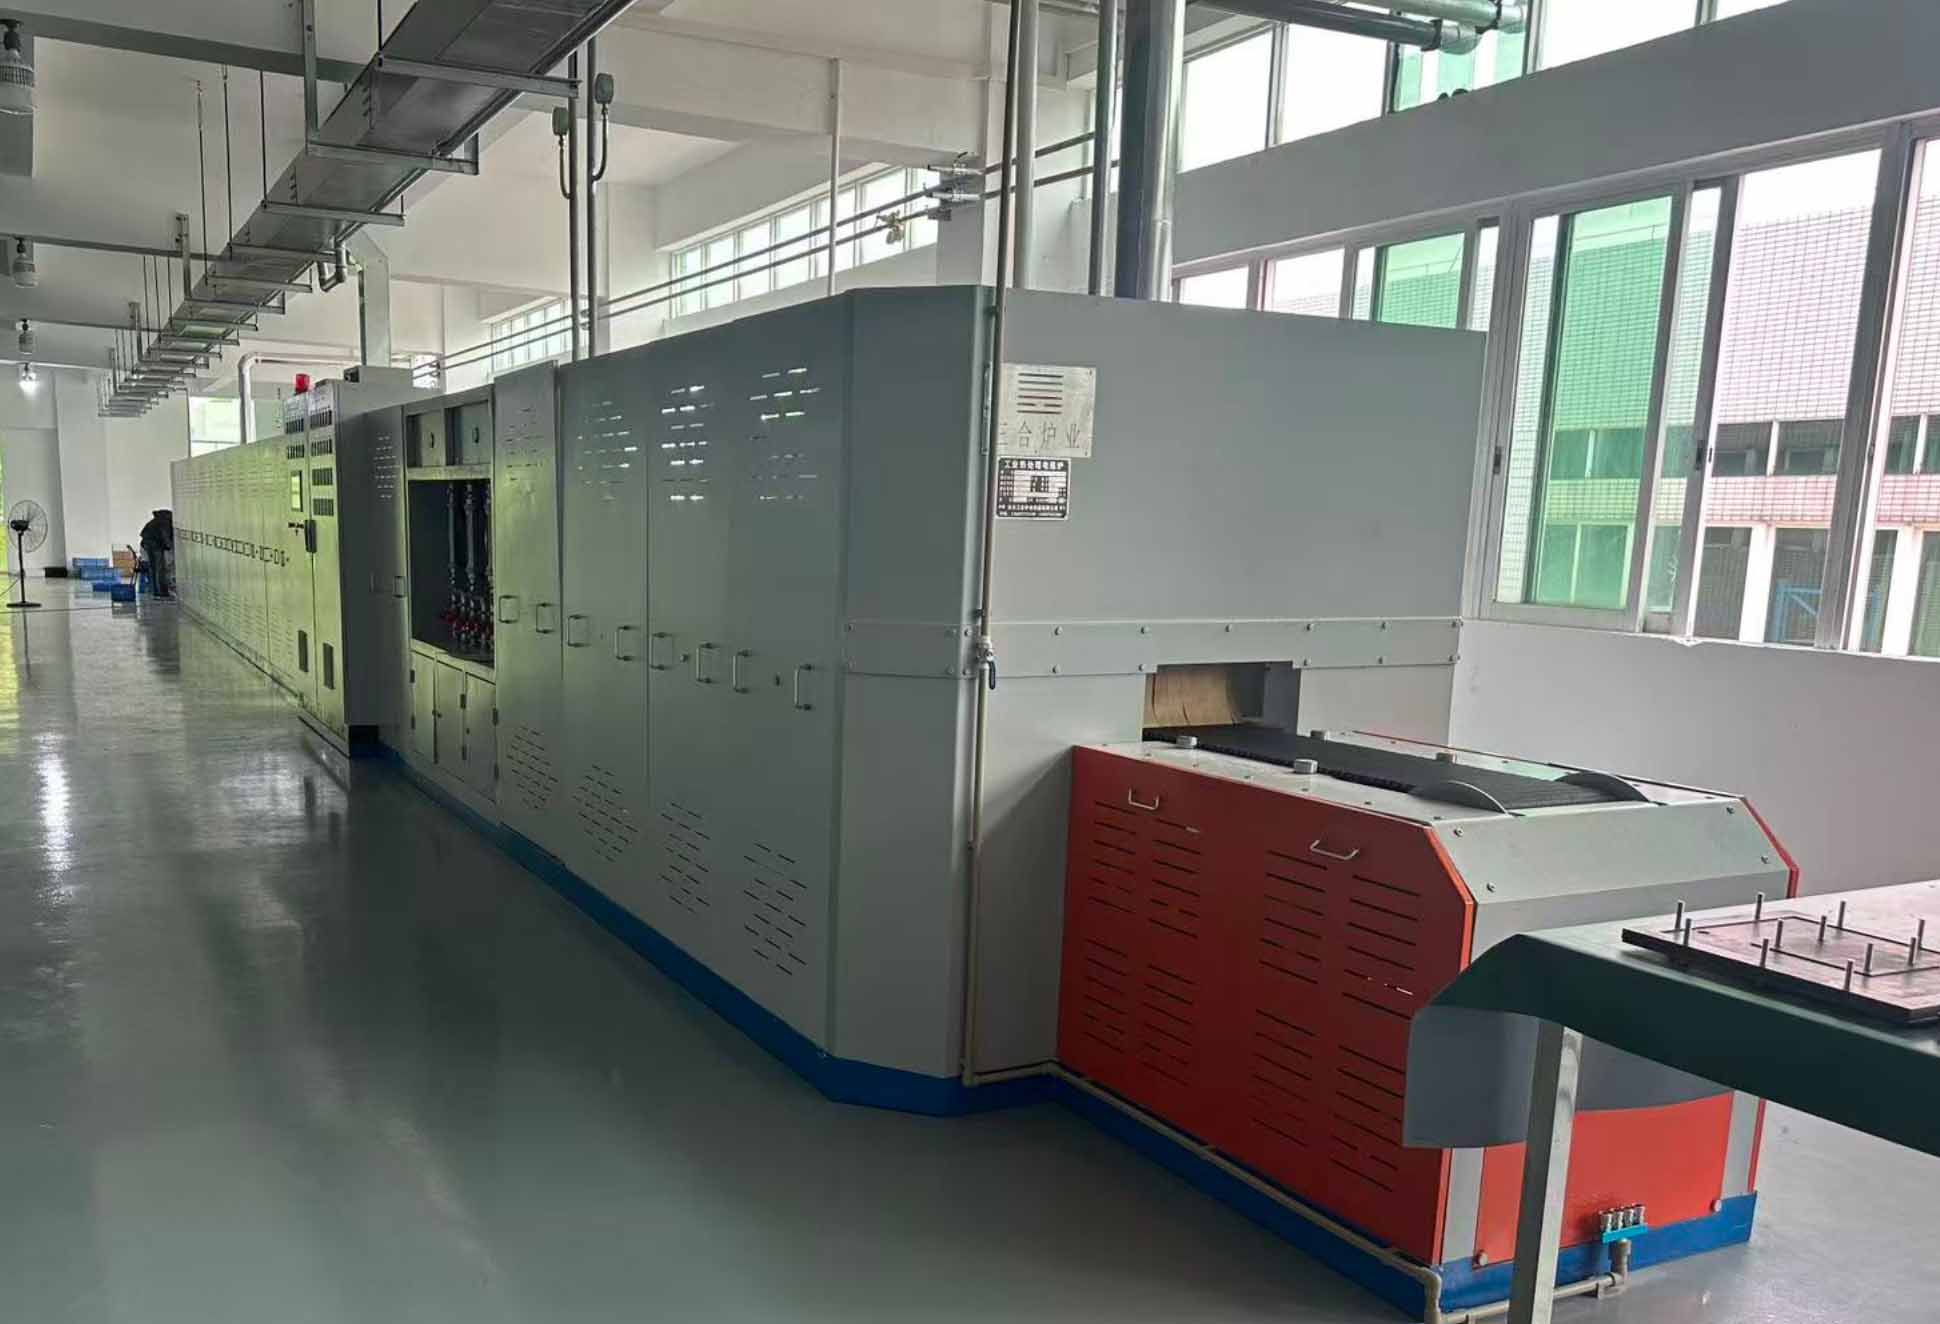
Процесс вакуумной пайки основан на использовании высокотемпературных вакуумных печей для серийного производства, что характеризуется длительными циклами работы печи и высоким энергопотреблением, приводящим к увеличению себестоимости единицы продукции при мелкосерийном производстве. Однако при крупномасштабном массовом производстве себестоимость резко снижается. Этот процесс позволяет изготавливать сверхтонкие пластины толщиной 6–8 мм, что делает его незаменимым для легкого оборудования и применений в условиях ограниченного пространства. В настоящее время с помощью этого процесса изготавливаются охлаждающие пластины для графических процессоров (GPU) для аппаратного обеспечения ИИ и охлаждающие пластины для оптических модулей. Сварка трением с перемешиванием является альтернативным решением с меньшими первоначальными инвестициями в оборудование; она исключает этап очистки каналов подачи при контроле качества, что еще больше снижает затраты. В отличие от этого, вакуумная пайка оставляет остатки припоя, что требует дополнительной процедуры очистки под высоким давлением.
5. Границы применения и критерии инженерного отбора.
Ни один из этих двух процессов не имеет абсолютных преимуществ или недостатков. Суть выбора заключается в согласовании характеристик источника тепла, условий эксплуатации и особенностей массового производства проекта. В этой главе определены точные применимые границы для обоих типов охлаждающих пластин. Вы можете обратиться к нашей предыдущей статье о том, как выбрать каналы для потока и разработать схемы конструкции охлаждающих пластин для микросхем с различными уровнями мощности.
5.1 Сценарии, в которых предпочтительны холодные пластины, встроенные в медные трубки.
• Одноточечные источники тепла с высоким тепловым потоком: промышленные волоконные лазеры, мощные однокристальные IGBT-модули, медицинское передающее оборудование (плотность теплового потока ≥15 Вт/см²);
• Выполнение мелкосерийных заказов и крупномасштабных нестандартных проектов по изготовлению холоднокатаных пластин с ограниченным инженерным бюджетом;
• Системы жидкостного охлаждения с ограниченной мощностью циркуляционного насоса, требующие низкого сопротивления потоку и низкого энергопотребления в процессе эксплуатации;
• Системы, работающие с обычным охлаждающим агентом для длительного использования, с приоритетом на герметичность и стабильность без строгих требований к равномерности температуры поверхности.
5.2 Сценарии, в которых предпочтительны холодные пластины, спаянные вакуумным способом.
• Сценарии с однородным плоским источником тепла: кластеры графических процессоров для серверов ИИ, оптические модули, охлаждающие пластины для батарей хранения энергии, многокристальные интегрированные электронные модули;
• Применение в областях, требующих высокоточного контроля температуры с разницей температур поверхности ≤2 ℃, подходит для условий эксплуатации, характерных для автомобильной и военной промышленности, отличающихся высокой надежностью;
• Оборудование с ограниченным пространством для установки, требующее сверхтонких и легких конструкций из охлаждающих пластин;
• Стандартизированные проекты массового производства, работающие в течение длительного времени в суровых условиях с высоким давлением и вибрацией.
Вы также можете ознакомиться с другими статьями в нашем блоге и техническими документами, например:
Что такое жидкостные охлаждающие пластины?
Как выбрать каналы для потока и разработать схемы конструкции холодных пластин и многое другое.